Moulage au sable
Un moule serré autour d'un modèle, coulé une fois puis défait
Sommaire
- 1Dessous, le cadre inférieur
- 2Dessus, le cadre supérieur
- 3Plan de joint
- 4Entonnoir et trou de coulée
- 5Empreinte laissée par le modèle
- 6Masselotte
Le moulage au sable façonne le métal en le versant dans le creux qu'un modèle a laissé dans du sable serré. Le moule de sable est détruit après chaque coulée, mais le modèle sert encore et encore, si bien qu'on peut fabriquer de nombreuses fois le même objet. En Chine, on coulait déjà des monnaies dans des moules de sable en deux parties sous les Wei du Nord, une dynastie qui prit fin en 534.
Ce que c’est
Le moulage au sable façonne le métal dans un moule fait de sable. Seul, le sable ne garde aucune forme ; on le lie donc avec un peu d’argile et d’eau, ou avec de l’huile, jusqu’à ce qu’il se tasse fermement et conserve le moindre détail qu’on y imprime. Une réplique de l’objet, le modèle, est enfermée dans ce sable à l’intérieur d’un cadre, puis retirée, et l’on verse le métal en fusion dans le creux qu’elle laisse. Une fois le métal figé, on casse le sable, qu’on peut préparer et réutiliser.
Le modèle, lui, reste intact, et c’est la force du procédé. Dans la fonte à la cire perdue, employée pour une grande partie du bronze antique, le modèle en cire disparaît à chaque coulée, alors qu’un seul modèle de bois peut servir à de nombreux moules de sable identiques. Le sable laisse aussi s’échapper la vapeur et les gaz de la coulée. En contrepartie, la surface est un peu granuleuse ; on la lime ou on l’usine là où elle compte.
La plupart des moules se font dans deux cadres qui forment un châssis. Le cadre inférieur est le dessous, le cadre supérieur le dessus ; des goujons les gardent alignés quand on les assemble. La surface où ils se rencontrent est le plan de joint, et le modèle est conçu pour pouvoir être retiré du sable de part et d’autre de ce plan.
Comment ça marche
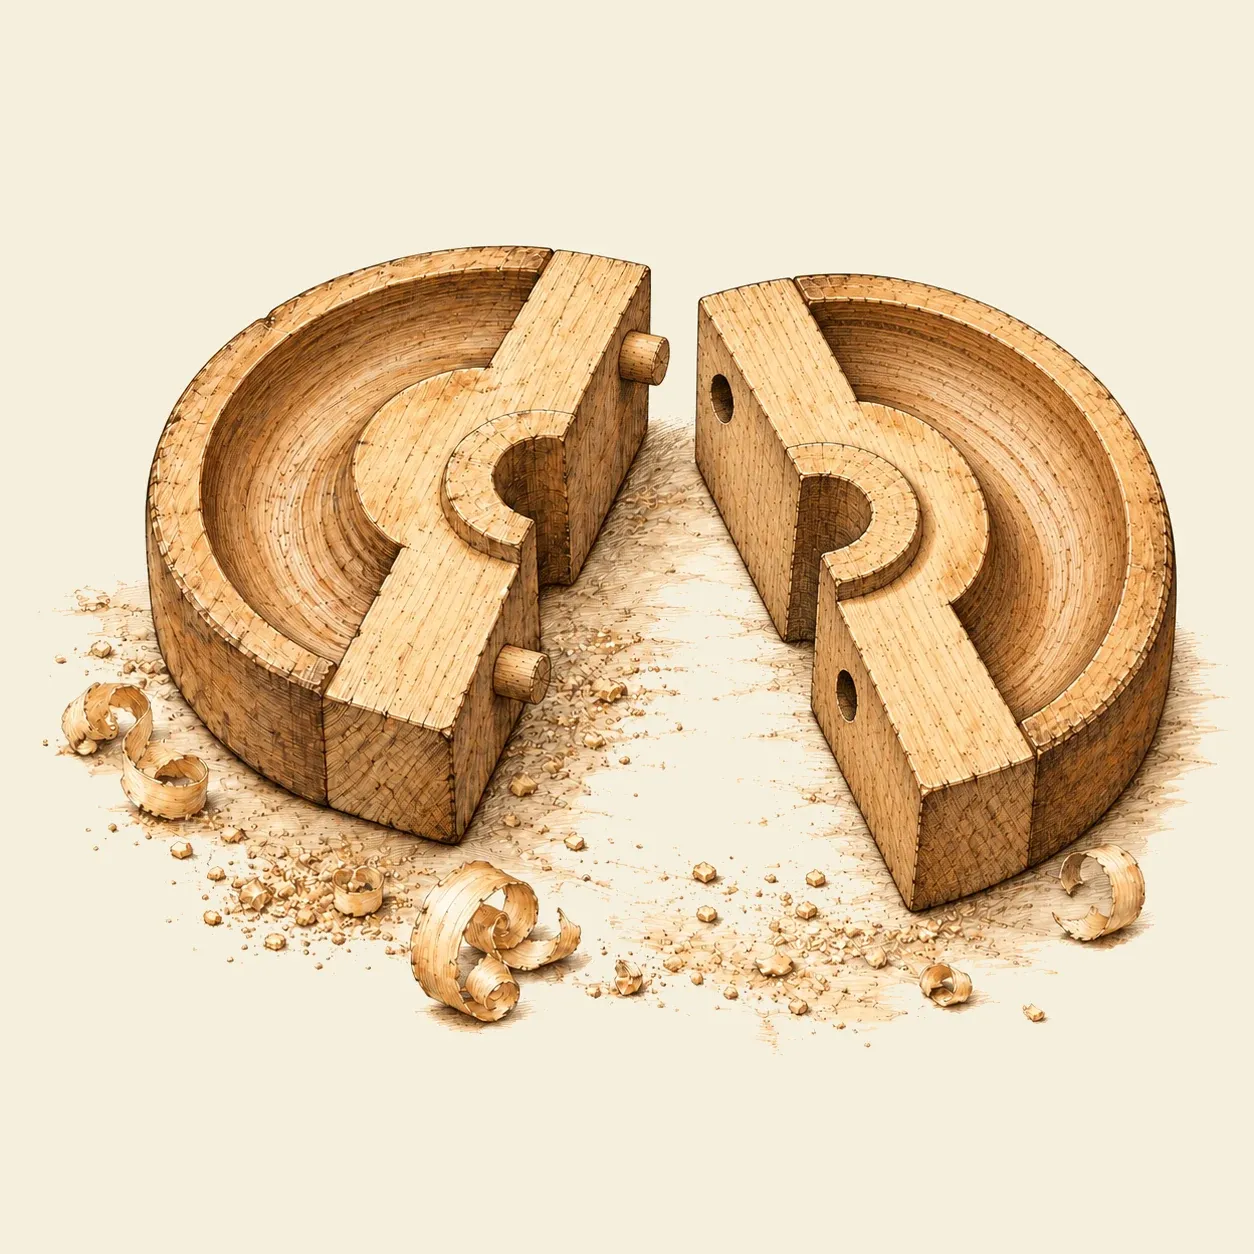 Un modèle de poulie en deux parties : chaque moitié se moule dans un cadre, et les goujons gardent les deux moitiés alignées.
Le modèle n’est pas une copie exacte de la pièce finie. On le fait un peu plus grand, parce que le métal se rétracte en refroidissant, et cette surcote dépend du métal. Ses flancs sont légèrement inclinés, c’est la dépouille, pour qu’on puisse l’extraire sans arracher le sable. Le modèle d’une pièce ronde comme une poulie est souvent coupé en deux suivant le plan de joint, avec des goujons qui maintiennent les deux moitiés ensemble.
Pour faire le moule, le fondeur pose une moitié du modèle sur une planche à l’intérieur du dessous, la saupoudre d’une poudre de démoulage fine pour que le sable n’y colle pas, remplit le cadre de sable et le serre fortement au fouloir. On retourne le dessous, on pose le dessus avec l’autre moitié du modèle, et l’on serre ce cadre à son tour autour de deux bâtons ronds qui laisseront le trou de coulée et la masselotte. On sépare les cadres, on retire le modèle, on taille un court canal, l’attaque, entre le pied du trou de coulée et l’empreinte, puis on referme le moule.
Le métal versé dans l’entonnoir descend par le trou de coulée et passe par l’attaque dans l’empreinte, en chassant l’air devant lui par la masselotte et par de fins évents piqués dans le sable. La masselotte est une réserve. En refroidissant, la pièce se rétracte et aspire du métal liquide dans la masselotte, placée et dimensionnée pour se solidifier en dernier, de sorte que la cavité de retrait se forme dans la masselotte et non dans la pièce. Un objet creux, comme un tuyau ou une cloche, demande un noyau : une forme séparée en sable lié, placée dans le moule pour tenir le métal hors de l’espace qu’elle occupe.
Comment faire
Cette coulée utilise de l’étain sans plomb pour la fonte, un alliage d’étain qui fond à une température bien plus basse que le bronze ou le fer, assez basse pour un petit chalumeau à gaz, comme dans les ateliers de technologie des écoles. Il reste assez chaud pour provoquer des brûlures profondes.
Réunir le matériel. Il faut un petit châssis de bois en deux cadres avec goujons de centrage, deux petits serre-joints ou un poids plat et lourd pour le tenir fermé, du sable vert de fonderie prêt à l’emploi, une poudre de démoulage fine comme le talc, un fouloir ou un court bâton rond, une planche lisse et plate, un tamis à grosses mailles, deux bâtons ronds en bois pour le trou de coulée et la masselotte, un fil de fer fin, une louche ou un creuset d’acier à long manche, un chalumeau ou un brûleur à gaz, et quelques centaines de grammes d’étain sans plomb vendu pour la fonte. Pour un premier modèle, choisir une forme pleine et simple sans contre-dépouille, comme un disque, un médaillon uni ou un petit bloc à flancs inclinés.
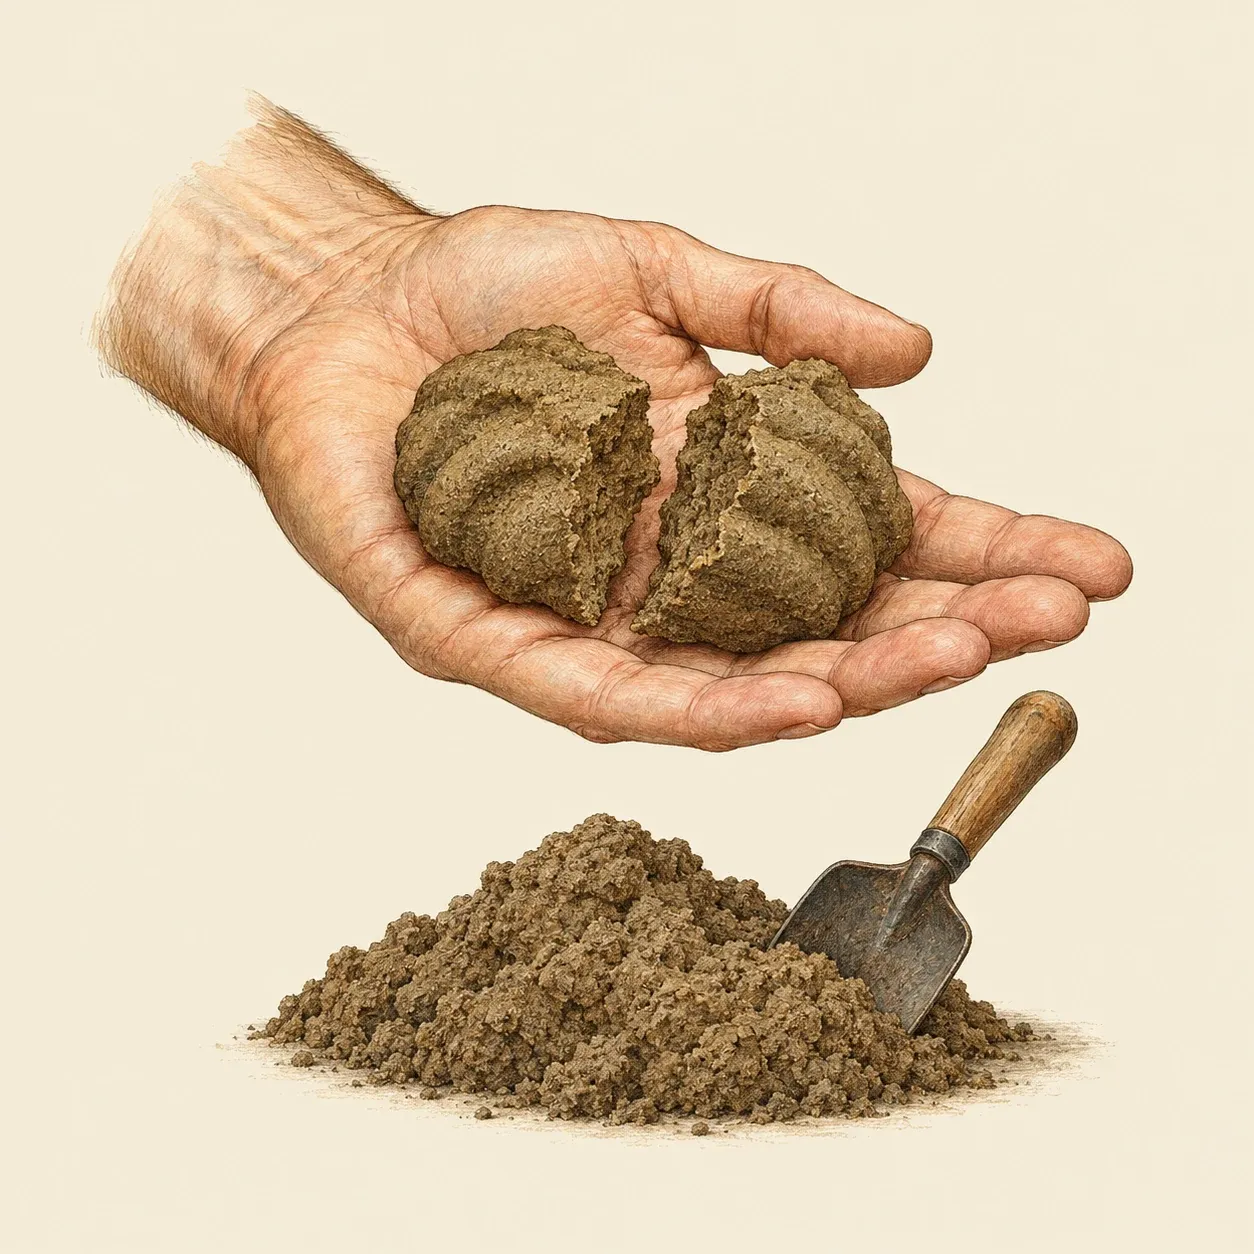 Un sable prêt à mouler garde la forme du poing et casse net en deux, sans s’effriter ni coller à la main.
Préparer le sable. Tamiser le sable pour briser les mottes. En serrer une poignée : elle doit garder la forme du poing et se casser net en deux sans s’effriter. S’il colle ou s’étale sur la main, il est trop humide ; l’étaler pour qu’il sèche un peu. S’il s’éboule, ajouter un peu d’eau, mélanger et attendre avant de refaire l’essai.
Serrer le dessous. Poser le dessous à l’envers sur la planche, placer le modèle à plat au milieu de la planche et le saupoudrer de poudre de démoulage. Tamiser une couche de sable sur le modèle, la presser autour avec les doigts, puis remplir le cadre et serrer fermement partout, plus doucement près du modèle. Araser le dessus avec une règle. Retourner le dessous avec sa planche.
Serrer le dessus. Saupoudrer de poudre le sable dégagé et le modèle. Poser le dessus sur le dessous, planter le bâton de coulée sur le sable du dessous un peu à côté du modèle et le bâton de masselotte sur le modèle, du côté opposé, puis serrer le dessus de la même façon. Retirer les deux bâtons en les tournant légèrement et creuser un petit entonnoir en haut du trou de coulée. Piquer quelques évents au fil de fer jusqu’un peu au-dessus du modèle.
Ouvrir, démouler, refermer. Soulever le dessus bien droit et le mettre de côté. Tapoter le modèle pour le décoller et le retirer proprement. Tailler une attaque peu profonde dans le dessous, du pied du trou de coulée jusqu’à l’empreinte, réparer les arêtes abîmées et souffler les grains libres. Remettre le dessus sur ses goujons et poser le moule fermé sur un lit de sable sec. Les goujons ne font que guider les cadres : serrer les deux cadres l’un contre l’autre, ou poser le poids sur le dessus à l’écart du trou de coulée et de la masselotte, pour que le métal liquide ne puisse pas soulever le dessus pendant la coulée.
Fondre et couler. Faire fondre l’étain dans la louche au chalumeau, puis retirer les crasses avec une cuillère d’acier sèche. Verser d’un seul jet régulier dans l’entonnoir jusqu’à ce que le métal apparaisse en haut de la masselotte, sans s’arrêter en route. Laisser refroidir le moule plusieurs minutes, le casser, couper le jet et la masselotte et limer les bords.
Sécurité. Porter des lunettes de sécurité et un écran facial, des gants de cuir, un tablier de cuir ou de grosse toile de coton, des chaussures fermées en cuir et des vêtements longs en coton ou en laine, car les fibres synthétiques fondent sur la peau. Chaque outil et chaque lingot doit être sec et chaud avant de toucher le métal en fusion : l’eau piégée sous le métal chaud se change en vapeur et le projette. N’utiliser que de l’étain sans plomb vendu pour la fonte ; ne jamais fondre de plomb, de vieil étain, de soudure ni de déchets de composition inconnue, dont certains dégagent des fumées toxiques.
Histoire et évolution
Le sable ne laisse guère de traces une fois le moule cassé, ce qui rend ses débuts difficiles à suivre. Les moules de pierre et d’argile façonnés existent dès les débuts de la métallurgie. En Chine, des monnaies décorées sur les deux faces étaient coulées dans des moules de sable en deux parties sous les Wei du Nord, qui régnèrent jusqu’en 534, à la place des moules de pierre et d’argile des ateliers plus anciens. Des Sui et des Tang jusqu’aux Qing, les ateliers chinois ont coulé leurs monnaies dans des moules de sable où l’on imprimait des monnaies-mères.
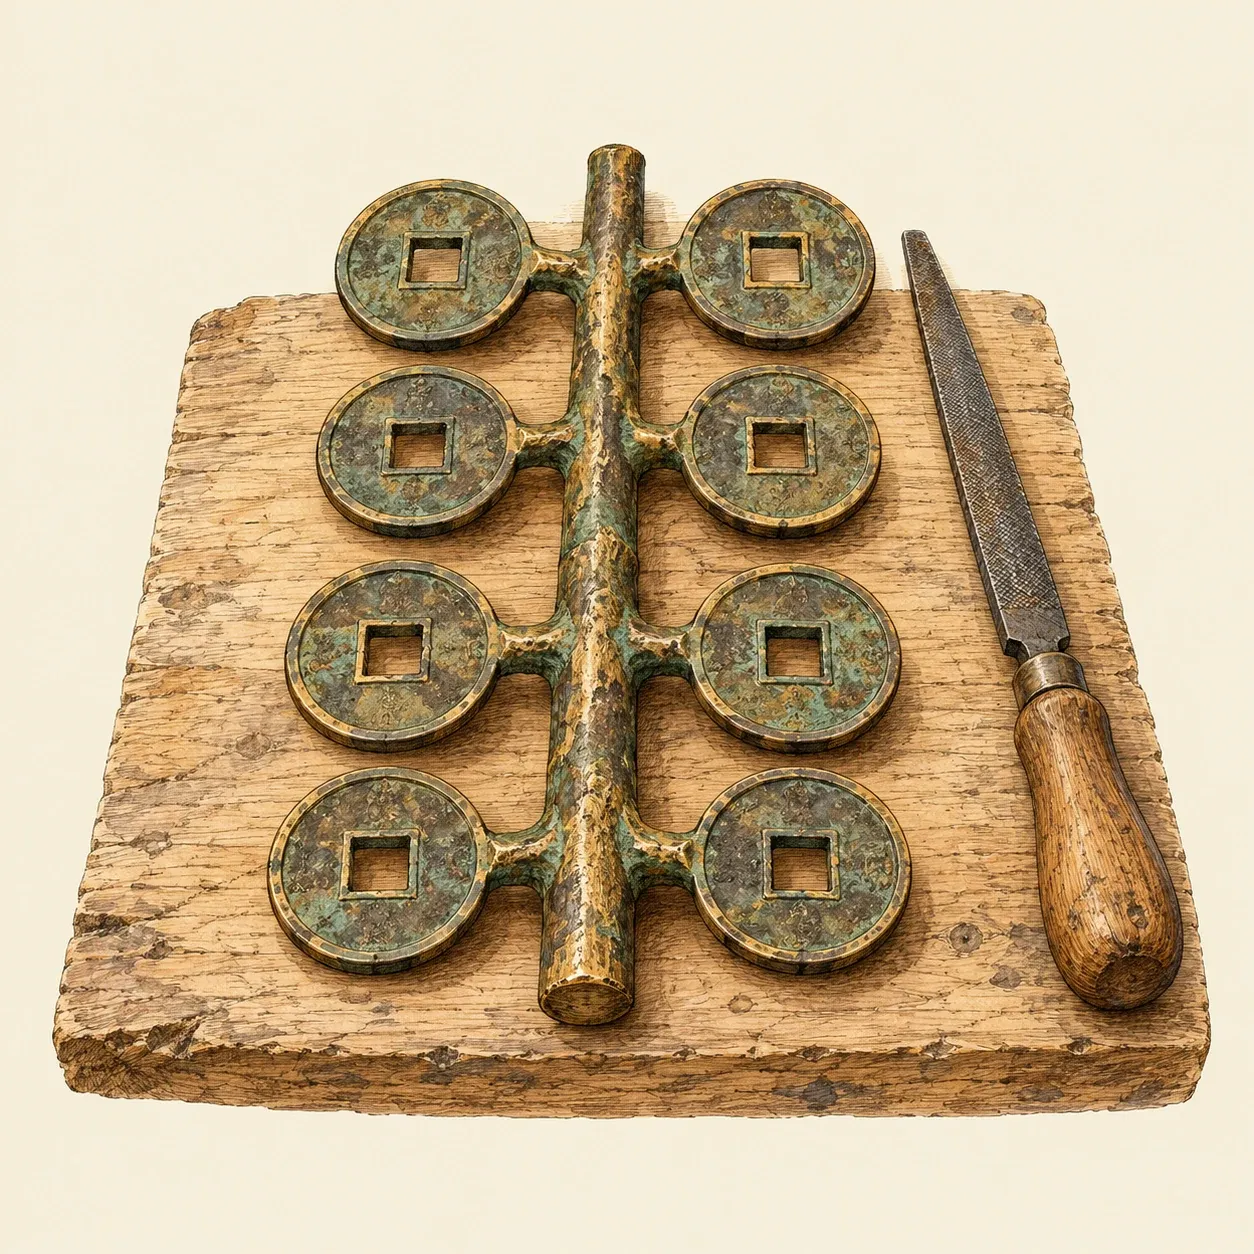 Un arbre à monnaies : les pièces sortent du moule encore reliées au métal qui remplissait les canaux, puis on les détache et on les lime.
En Europe, les premiers récits clairs du moulage au sable se trouvent dans les traités de la Renaissance. En 1540, la Pirotechnia du fondeur siennois Vannoccio Biringuccio décrivait le moulage de petits objets en boîtes et en châssis, avec de la cendre saupoudrée sur le modèle pour que le sable n’y colle pas. Les fondeurs en vinrent à employer le sable pour toutes sortes de métaux. Dans la France du XVIIIe siècle, les ateliers monétaires coulaient l’or et l’argent dans des châssis de sable pour obtenir les lames dans lesquelles on découpait les flans.
En 1707, Abraham Darby, qui travaillait alors à Bristol, fit breveter une manière de couler des marmites de fer dans le sable seul, sans terre ni argile, avec des modèles qu’on pouvait mouler encore et encore. On coulait déjà des marmites de fonte, mais dans des moules en terre qu’il fallait construire et cuire pour chaque pièce ; les moules de sable vert humide de Darby se faisaient bien plus vite, et à partir de 1709 la fonte de son fourneau au coke de Coalbrookdale leur convenait bien. Le moulage au sable a ensuite produit les blocs-moteurs, les corps de pompe, les bâtis de machines et les tuyaux de l’ère industrielle, et les fonderies serrent aujourd’hui leurs moules à la machine.