Fundição em areia
Um molde calcado à volta de um modelo, vazado uma vez e desfeito
Índice
- 1Caixa inferior
- 2Caixa superior
- 3Plano de junta
- 4Bacia e canal de vazamento
- 5Impressão deixada pelo modelo
- 6Alimentador
A fundição em areia dá forma ao metal vazando-o no vazio que um modelo deixou em areia calcada. O molde de areia é desfeito depois de cada vazamento, mas o modelo serve vezes sem conta, pelo que o mesmo objeto pode ser feito muitas vezes. Na China já se vazavam moedas em moldes de areia de duas partes sob os Wei do Norte, uma dinastia que terminou em 534.
O que é
A fundição em areia dá forma ao metal num molde feito de areia. Sozinha, a areia não guarda forma nenhuma, por isso é ligada com um pouco de argila e água, ou com óleo, até se calcar com firmeza e conservar qualquer pormenor que nela se imprima. Uma réplica do objeto, o modelo, é envolvida nessa areia dentro de uma caixa e depois retirada, e vaza-se o metal fundido no vazio que ela deixa. Quando o metal solidifica, parte-se a areia, que pode ser preparada e usada outra vez.
O modelo fica intacto, e essa é a força do método. Na fundição por cera perdida, usada em boa parte do bronze antigo, o modelo de cera perde-se em cada vazamento, ao passo que um único modelo de madeira pode dar muitos moldes de areia iguais. A areia deixa também escapar através dela o vapor e os gases do vazamento. Em troca, a superfície fica um pouco granulosa e é limada ou maquinada onde interessa.
A maioria dos moldes faz-se em duas caixas, que formam uma caixa de moldação. A de baixo é a caixa inferior e a de cima a caixa superior; uns pinos mantêm-nas alinhadas quando se juntam. A superfície onde se encontram é o plano de junta, e o modelo é pensado para poder ser tirado da areia dos dois lados desse plano.
Como funciona
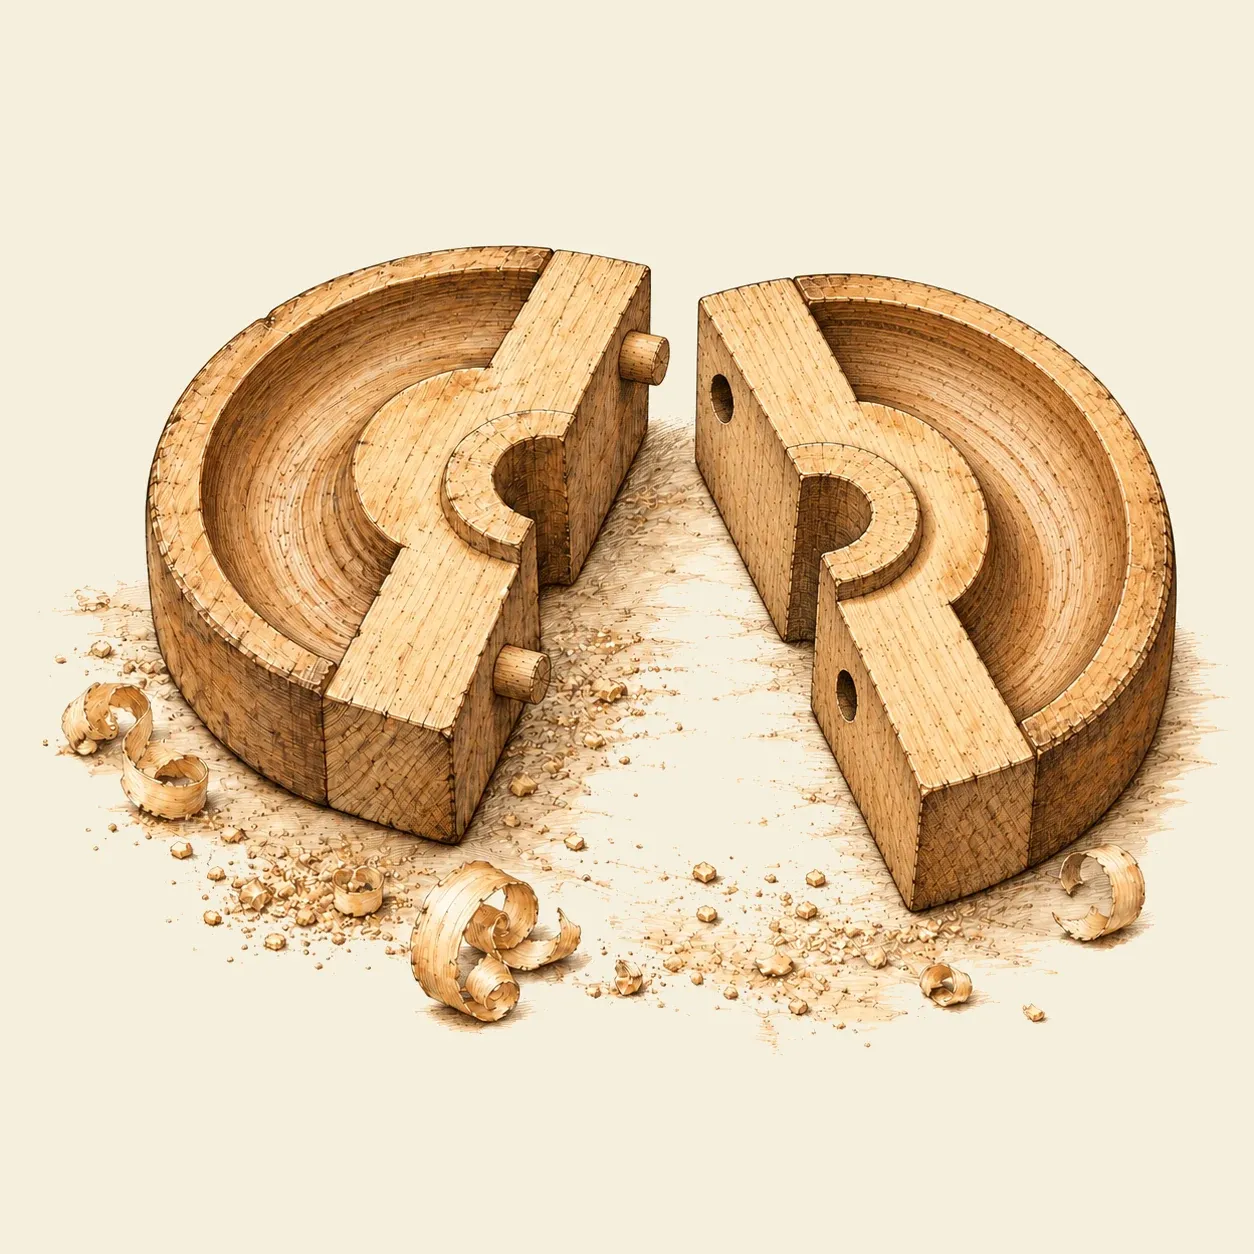 Um modelo bipartido de roldana: cada metade é moldada numa caixa, e os pinos mantêm as duas metades alinhadas.
O modelo não é uma cópia exata da peça acabada. É feito um pouco maior, porque o metal contrai ao arrefecer, e essa sobremedida depende do metal. Os seus lados são ligeiramente inclinados, a saída, para poder ser retirado sem arrancar a areia. O modelo de uma peça redonda, como uma roldana, é muitas vezes dividido em dois pelo plano de junta, com pinos que mantêm as metades unidas.
Para fazer o molde, o fundidor pousa uma metade do modelo sobre uma tábua dentro da caixa inferior, polvilha-a com um pó separador fino para a areia não pegar, enche a caixa de areia e calca-a com força. Vira-se a caixa inferior, põe-se por cima a superior com a outra metade do modelo e calca-se esta por sua vez à volta de duas varetas redondas que vão deixar o canal de vazamento e o alimentador. Separam-se as caixas, tira-se o modelo, abre-se um canal curto, o ataque, do pé do canal de vazamento até à impressão, e volta a fechar-se o molde.
O metal vazado na bacia desce pelo canal de vazamento e entra pelo ataque na impressão, empurrando o ar para fora pelo alimentador e por finos respiros picados na areia. O alimentador é uma reserva. Ao arrefecer, a peça contrai e puxa metal líquido do alimentador, colocado e dimensionado para solidificar em último lugar, de modo que o rechupe se forma no alimentador e não na peça. Um objeto oco, como um tubo ou um sino, precisa de um macho: uma forma à parte em areia ligada, colocada no molde para manter o metal fora do espaço que ocupa.
Como fazer
Este vazamento usa estanho sem chumbo próprio para fundição, uma liga de estanho que funde a uma temperatura muito mais baixa do que o bronze ou o ferro, suficientemente baixa para um pequeno maçarico a gás, como nas oficinas escolares de tecnologia. Ainda assim fica quente o bastante para causar queimaduras profundas.
Reunir o material. É preciso uma pequena caixa de moldação de madeira em duas partes com pinos de centragem, dois pequenos grampos ou um peso plano e pesado para a manter fechada, areia verde de fundição já preparada, um pó separador fino como o talco, um calcador ou uma vareta redonda curta, uma tábua lisa e plana, um crivo de malha larga, duas varetas redondas de madeira para o canal de vazamento e o alimentador, um arame fino, uma concha ou um cadinho de aço de cabo comprido, um maçarico ou queimador a gás e algumas centenas de gramas de estanho sem chumbo vendido para fundição. Para um primeiro modelo convém uma forma maciça e simples sem contrassaídas, como um disco, um medalhão liso ou um pequeno bloco de lados inclinados.
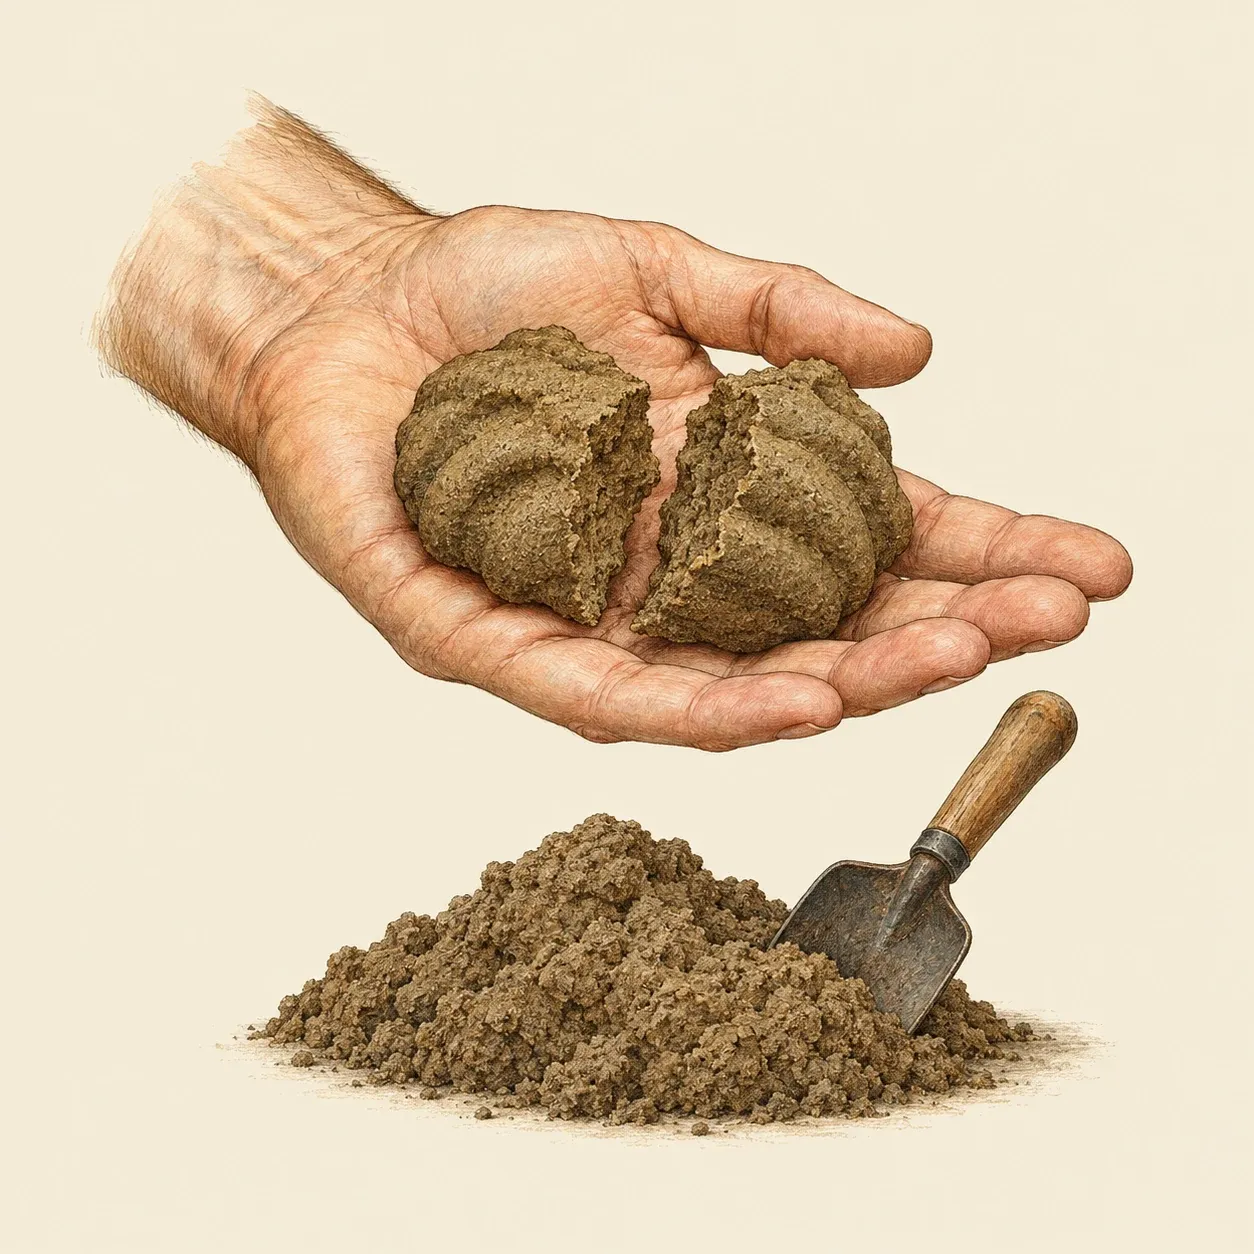 A areia pronta para moldar conserva a forma do punho e parte-se de forma limpa em dois, sem se esfarelar nem colar à mão.
Preparar a areia. Crivar a areia para desfazer os torrões. Apertar uma mão-cheia: deve conservar a forma do punho e partir-se de forma limpa em dois sem se esfarelar. Se pegar ou se espalhar na mão, está demasiado húmida; estendê-la para secar um pouco. Se se desfizer, juntar um pouco de água, misturar e esperar antes de voltar a experimentar.
Calcar a caixa inferior. Pôr a caixa inferior de boca para baixo sobre a tábua, colocar o modelo deitado no meio da tábua e polvilhá-lo com pó separador. Crivar uma camada de areia sobre o modelo, apertá-la à volta com os dedos, depois encher a caixa e calcar com firmeza por toda a parte, com mais cuidado junto do modelo. Rasar a parte de cima com uma régua. Virar a caixa juntamente com a tábua.
Calcar a caixa superior. Polvilhar com pó a areia descoberta e o modelo. Pôr a caixa superior sobre a inferior, espetar a vareta do canal de vazamento na areia da caixa inferior um pouco ao lado do modelo e a do alimentador sobre o modelo, do lado oposto, e calcar a caixa superior da mesma maneira. Tirar as duas varetas rodando-as ligeiramente e moldar uma pequena bacia no cimo do canal de vazamento. Picar com o arame alguns respiros até um pouco acima do modelo.
Abrir, tirar o modelo e fechar. Levantar a caixa superior bem a direito e pô-la de lado. Bater levemente no modelo para o soltar e retirá-lo com cuidado. Abrir um ataque pouco fundo na caixa inferior, do pé do canal de vazamento até à impressão, reparar as arestas partidas e soprar os grãos soltos. Voltar a pôr a caixa superior nos pinos e assentar o molde fechado sobre uma camada de areia seca. Os pinos só alinham as caixas: apertar as duas caixas com os grampos, ou pousar o peso sobre a caixa superior longe do canal de vazamento e do alimentador, para que o metal líquido não a possa levantar durante o vazamento.
Fundir e vazar. Fundir o estanho na concha com o maçarico e retirar a escória com uma colher de aço seca. Vazar num jorro contínuo para a bacia até o metal aparecer no cimo do alimentador, sem parar a meio. Deixar o molde arrefecer alguns minutos, parti-lo, cortar o canal de vazamento e o alimentador e limar as arestas.
Segurança. Usar óculos de segurança com viseira, luvas de couro, um avental de couro ou de lona grossa de algodão, sapatos fechados de couro e roupa comprida de algodão ou lã, porque as fibras sintéticas derretem sobre a pele. Todas as ferramentas e todo o metal devem estar secos e quentes antes de tocarem no metal fundido: a água presa debaixo de metal quente transforma-se em vapor e projeta-o. Usar apenas estanho sem chumbo vendido para fundição; nunca fundir chumbo, estanho antigo, solda nem sucata de composição desconhecida, porque alguns libertam fumos tóxicos.
História e evolução
A areia deixa poucos vestígios depois de partido o molde, o que torna difícil seguir os seus começos. Moldes de pedra e de argila existem desde os primórdios da metalurgia. Na China, moedas com desenhos nas duas faces já eram vazadas em moldes de areia de duas partes sob os Wei do Norte, que reinaram até 534, em lugar dos moldes de pedra e argila de casas da moeda mais antigas. Dos Sui e Tang até aos Qing, as casas da moeda chinesas vazaram as suas moedas em moldes de areia onde se imprimiam moedas-mãe.
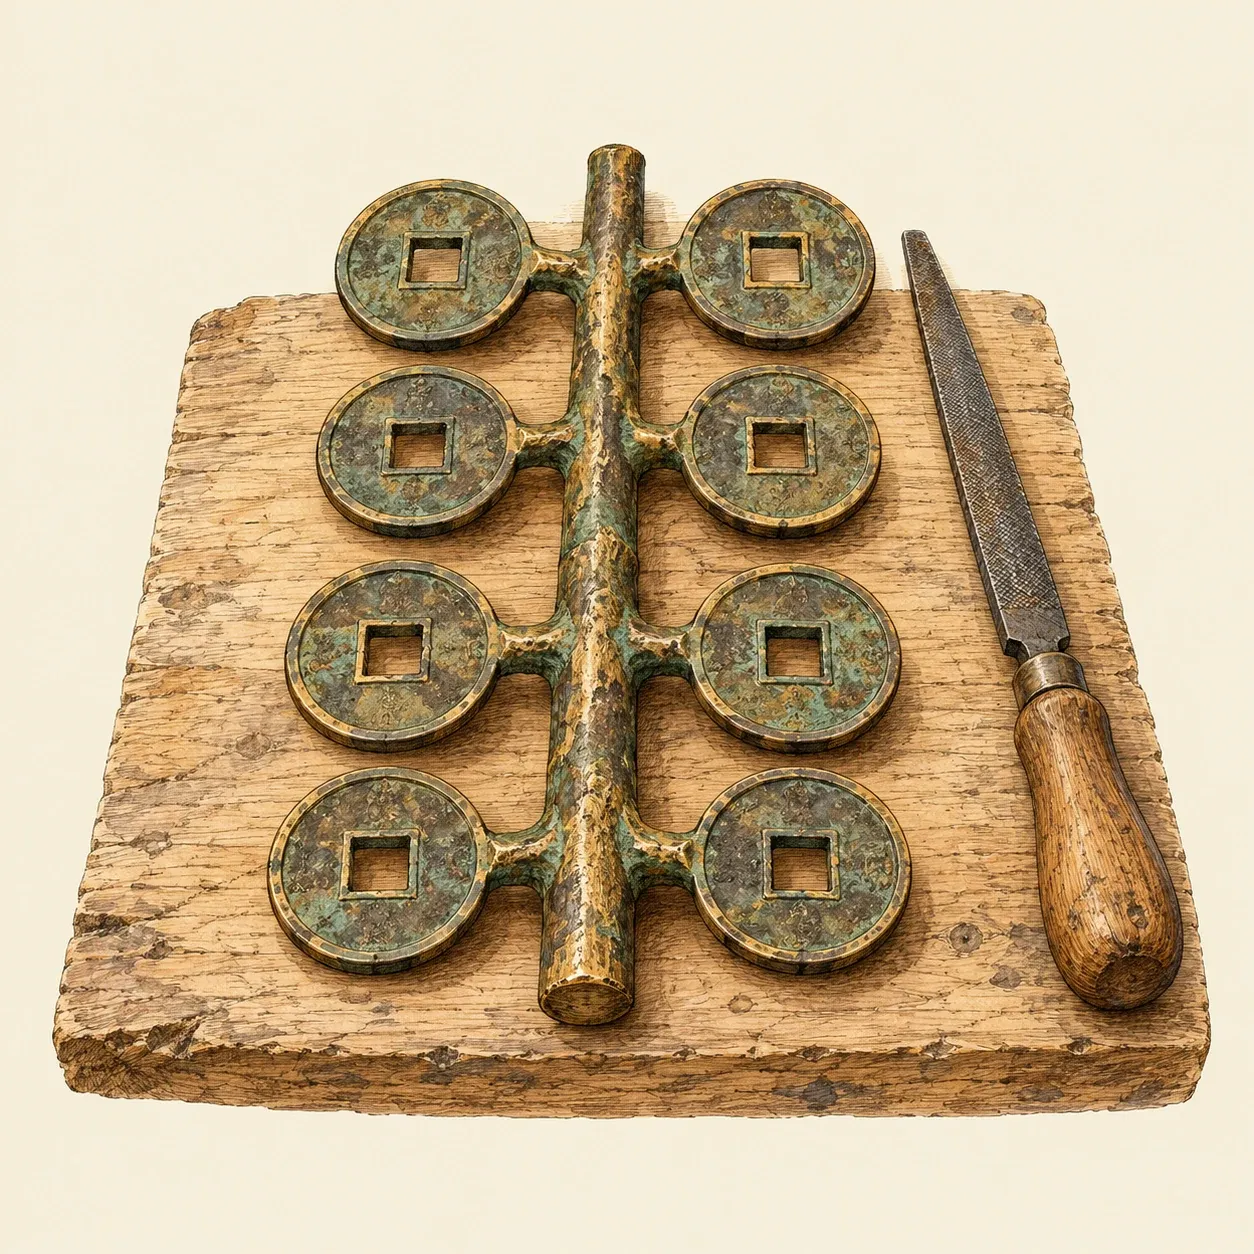 Uma árvore de moedas: as peças saem do molde ainda presas ao metal que encheu os canais, e depois são destacadas e limadas.
Na Europa, as primeiras descrições claras da moldação em areia encontram-se nos tratados do Renascimento. Em 1540, a Pirotechnia do fundidor sienês Vannoccio Biringuccio descrevia a moldação de objetos pequenos em caixas e grades, com cinza polvilhada sobre o modelo para a areia não pegar. Os fundidores acabaram por usar a areia para metais de toda a espécie. Na França do século XVIII, as casas da moeda vazavam o ouro e a prata em grades de areia para obter as lâminas de onde se cortavam os discos das moedas.
Em 1707, Abraham Darby, que então trabalhava em Bristol, patenteou um modo de vazar panelas de ferro apenas em areia, sem barro nem argila, com modelos que se podiam moldar vezes sem conta. Já se faziam panelas de ferro fundido, mas em moldes de barro que era preciso construir e cozer para cada peça; os moldes de areia verde húmida de Darby faziam-se muito mais depressa, e a partir de 1709 o ferro do seu alto-forno a coque de Coalbrookdale adequava-se bem a eles. A fundição em areia produziu depois os blocos de motor, os corpos de bomba, as bancadas de máquinas e os tubos da era industrial, e hoje as fundições calcam os moldes com máquinas.