Fer à souder électrique
Assembler fils et composants à l’étain fondu
Sommaire
- 1Pointe étamée
- 2Panne de cuivre
- 3Élément chauffant enroulé sur du mica
- 4Fourreau d’acier
- 5Poignée de bois
- 6Cordon
Un fer à souder électrique est un outil chauffé par le courant électrique, le plus souvent une panne de cuivre chauffée par un fil résistant, qui sert à faire fondre la soudure, un alliage d’étain, sur un joint pour que fils et composants tiennent ensemble et conduisent le courant. Des fers chauffés au feu servaient déjà au XIIe siècle à assembler les plombs des vitraux ; en 1880, Charles Ball demanda un brevet pour un fer chauffé par un courant électrique.
Ce que c’est
Souder, au sens de l’électronique, c’est assembler des pièces de métal avec un métal d’apport, la soudure, qui fond à une température bien plus basse que les pièces elles-mêmes ; les spécialistes parlent de brasage tendre. Les pièces sont chauffées mais restent solides ; la soudure fondue coule entre elles, mouille leurs surfaces et se fige en un joint qui tient et conduit l’électricité. En électronique, elle fixe les pattes des composants au cuivre d’une carte et relie des fils.
La soudure traditionnelle de l’électronique était faite d’étain et de plomb : l’alliage de 63 parts d’étain pour 37 de plomb fond à 183 °C. Les soudures sans plomb, d’étain avec un peu d’argent et de cuivre, fondent entre 217 et 220 °C environ. La soudure pour l’électronique se vend en fil fin dont l’âme contient un flux, le plus souvent de la colophane, une résine de pin. Le fer à souder électrique fournit la chaleur : une panne de cuivre, chauffée par l’arrière au moyen d’un enroulement de fil résistant, dont on approche la pointe du joint.
Comment ça marche
L’élément chauffant est un fil résistant enroulé autour de l’arrière de la panne, dont l’isolent du mica ou de la céramique. Quand le courant passe, le fil change l’énergie électrique en chaleur, comme toute résistance. La panne est en cuivre parce que ce métal conduit très bien la chaleur : la pointe reste chaude tout en cédant de la chaleur au joint. La pointe est recouverte d’une mince couche de soudure, c’est l’étamage. Une pointe propre et étamée transmet la chaleur au joint par une petite goutte de soudure fondue, ce qu’une pointe sèche ou sale ne peut pas faire.
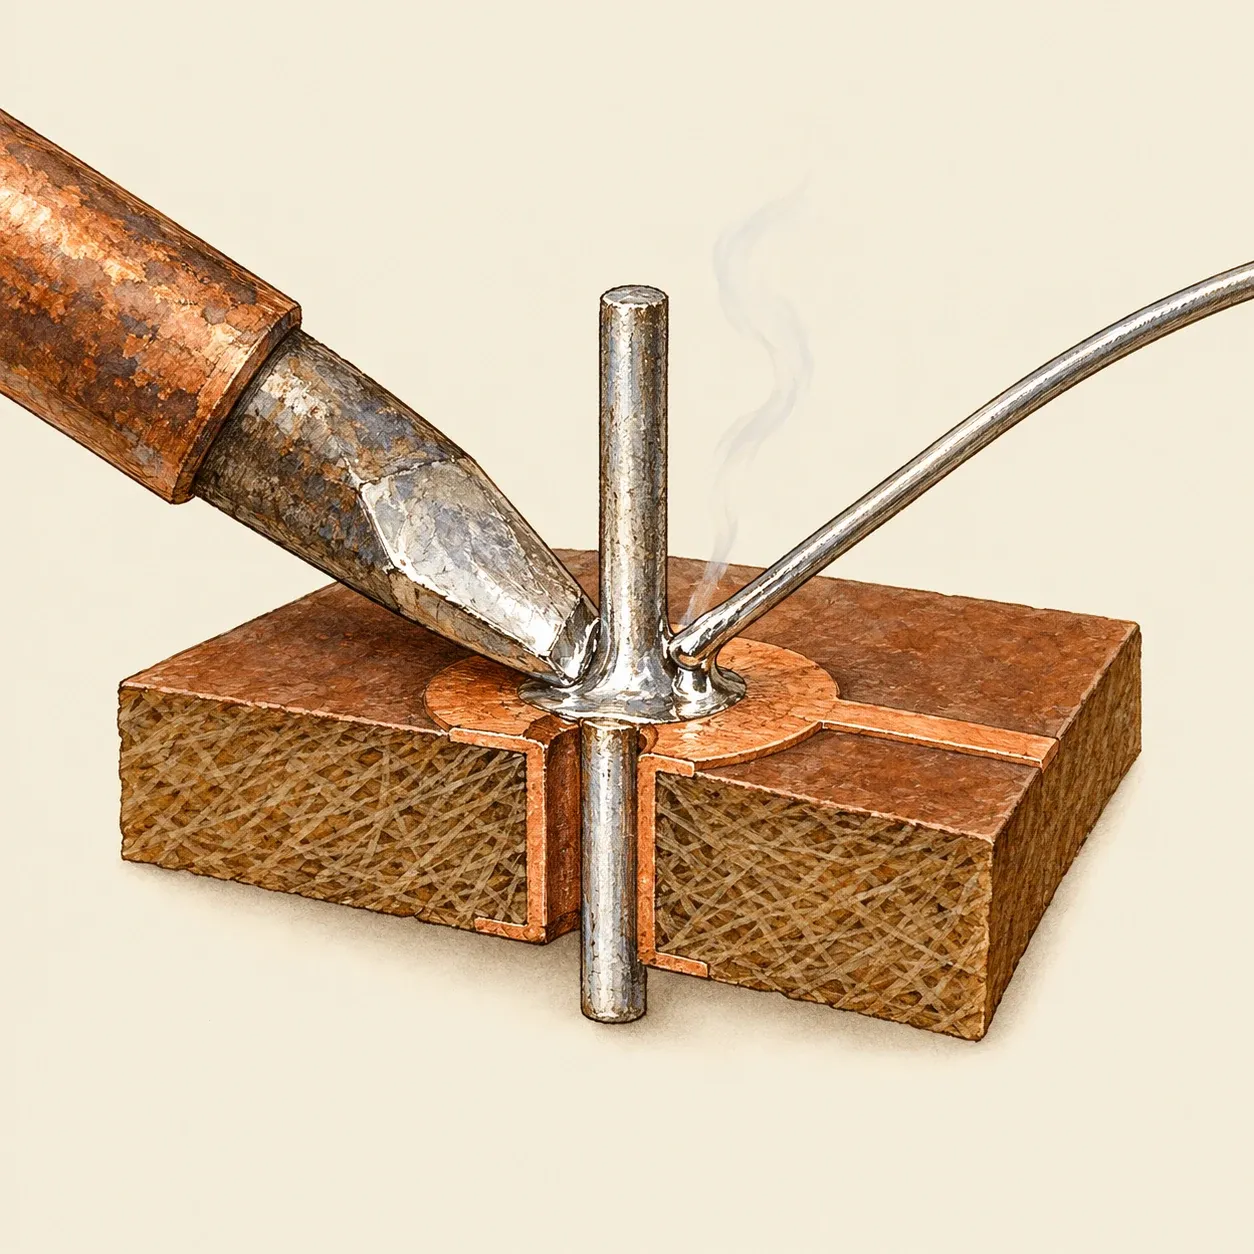 La pointe chauffe ensemble pastille et patte ; la soudure, amenée sur le joint, y fond.
À l’air, les métaux se couvrent d’une pellicule d’oxyde, sur laquelle la soudure fondue n’accroche pas. Le flux fond le premier, dissout cette pellicule et protège le joint tant qu’il est chaud. La soudure peut alors mouiller le métal propre : elle s’étale sur la surface au lieu de se rouler en boule, et s’y lie en refroidissant. Un bon joint exige donc que les pièces elles-mêmes soient assez chaudes pour faire fondre la soudure. Une soudure fondue sur la pointe puis portée sur un joint froid reste posée en surface sans s’y lier : c’est une soudure sèche.
Un fer trop chaud brûle le flux avant qu’il ait agi et dégage davantage de fumée. Beaucoup de fers ont donc un thermostat qui maintient la pointe à une température choisie, assez chaude pour la soudure employée et pas davantage.
Comment faire
Voici comment réaliser un joint soudé avec un fer à souder électrique du commerce portant une marque de sécurité reconnue et livré avec son support. Prenez du fil de soudure à âme de colophane, sans plomb si possible, et exercez-vous sur deux fils ou sur une vieille carte. Travaillez sur une table couverte d’un tapis résistant à la chaleur, dans une pièce bien aérée, avec un petit ventilateur ou un extracteur qui éloigne la fumée de votre visage.
Laissez le fer chauffer sur son support. Essuyez la pointe sur une éponge humide ou de la laine de laiton et touchez-la avec le bout du fil de soudure : elle doit devenir brillante et argentée. Nettoyez les pièces à assembler. Torsadez les deux fils ensemble, ou passez la patte d’un composant dans son trou de la carte. Placez la pointe de façon qu’elle touche les deux pièces à la fois, la pastille de cuivre et la patte, un court instant. Amenez le fil de soudure sur le joint, du côté opposé à la pointe, et non sur la pointe. Quand assez de soudure a coulé autour, retirez d’abord le fil de soudure, puis le fer. Ne bougez pas les pièces avant que la soudure soit figée.
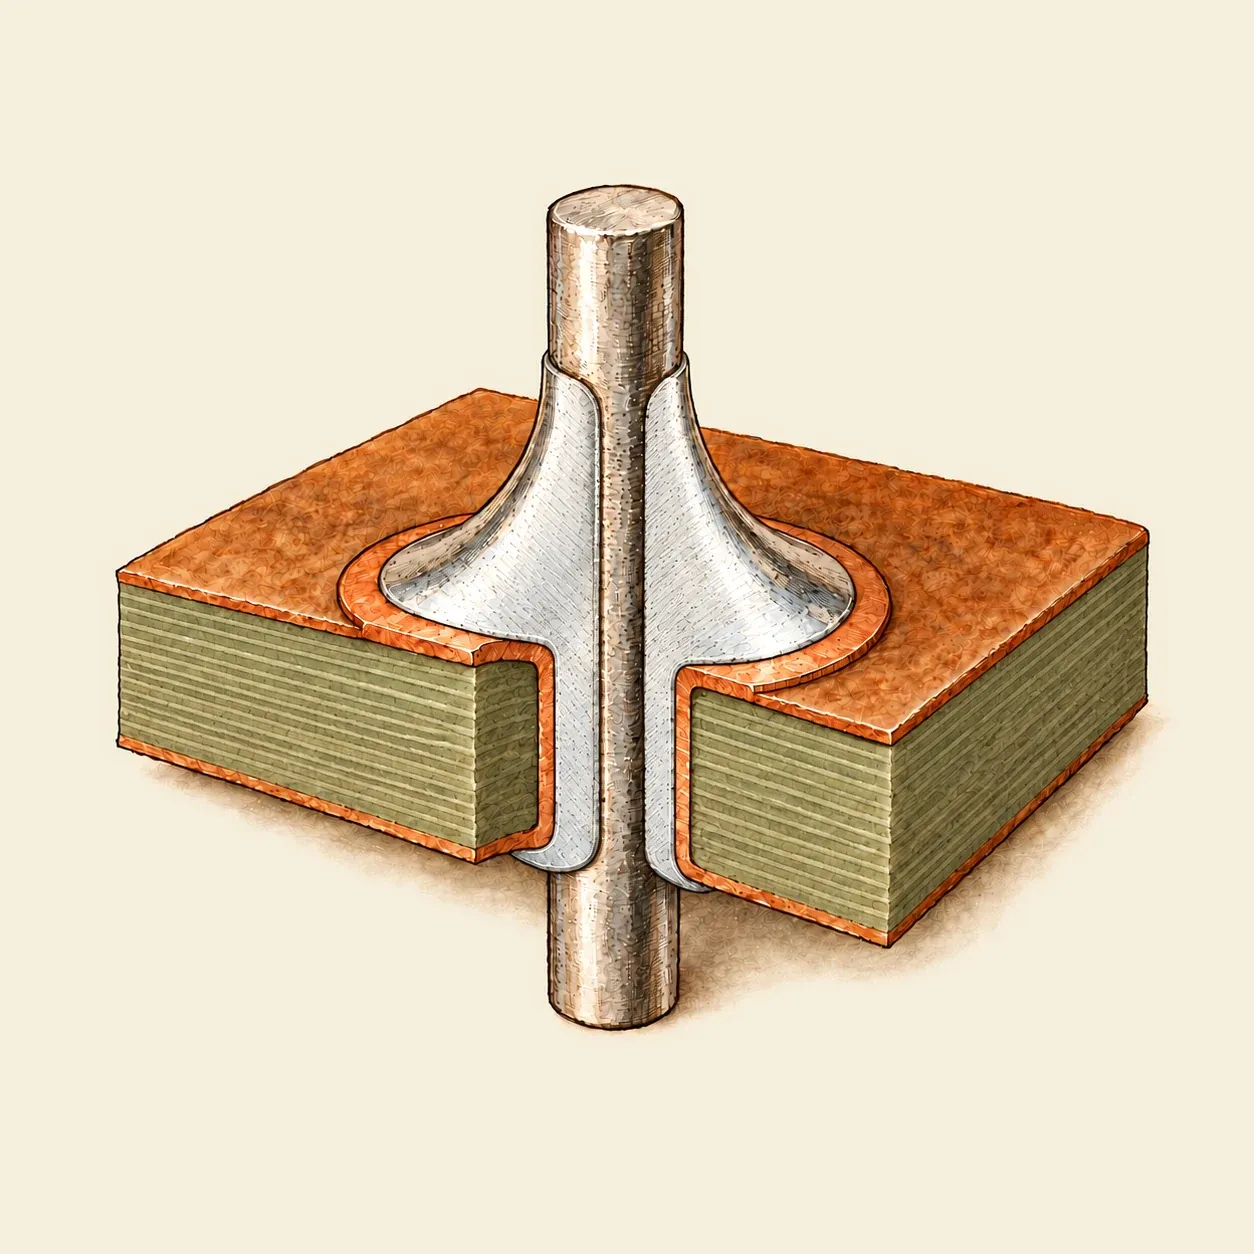 Un joint sain : la soudure a mouillé pastille et patte et s’est figée en un cône lisse aux flancs creux.
Un bon joint est lisse et forme un petit cône aux flancs creux, la soudure s’étalant sur la pastille comme sur la patte. La soudure sans plomb paraît plus terne que l’étain-plomb. Une boule de soudure posée sur la pastille, ou une surface grise et granuleuse, indique un joint trop froid ou qui a bougé en se figeant : réchauffez-le avec un peu de soudure neuve. Coupez la longueur de patte en trop.
La pointe est assez chaude pour brûler la peau aussitôt et enflammer papier et tissu : remettez toujours le fer sur son support, jamais sur la table, éloignez le cordon de la pointe et débranchez le fer quand vous arrêtez. La fumée du flux à la colophane est une cause courante d’asthme professionnel : gardez la tête hors de la fumée qui monte et faites-la aspirer. La soudure étain-plomb contient du plomb : lavez-vous les mains après avoir soudé, et ne mangez ni ne buvez à l’établi. Portez des lunettes de protection, car les bouts de pattes coupés et le flux chaud peuvent sauter. Ne soudez jamais sur un circuit sous tension, et n’ouvrez ni ne réparez jamais un appareil branché sur le secteur.
Histoire et évolution
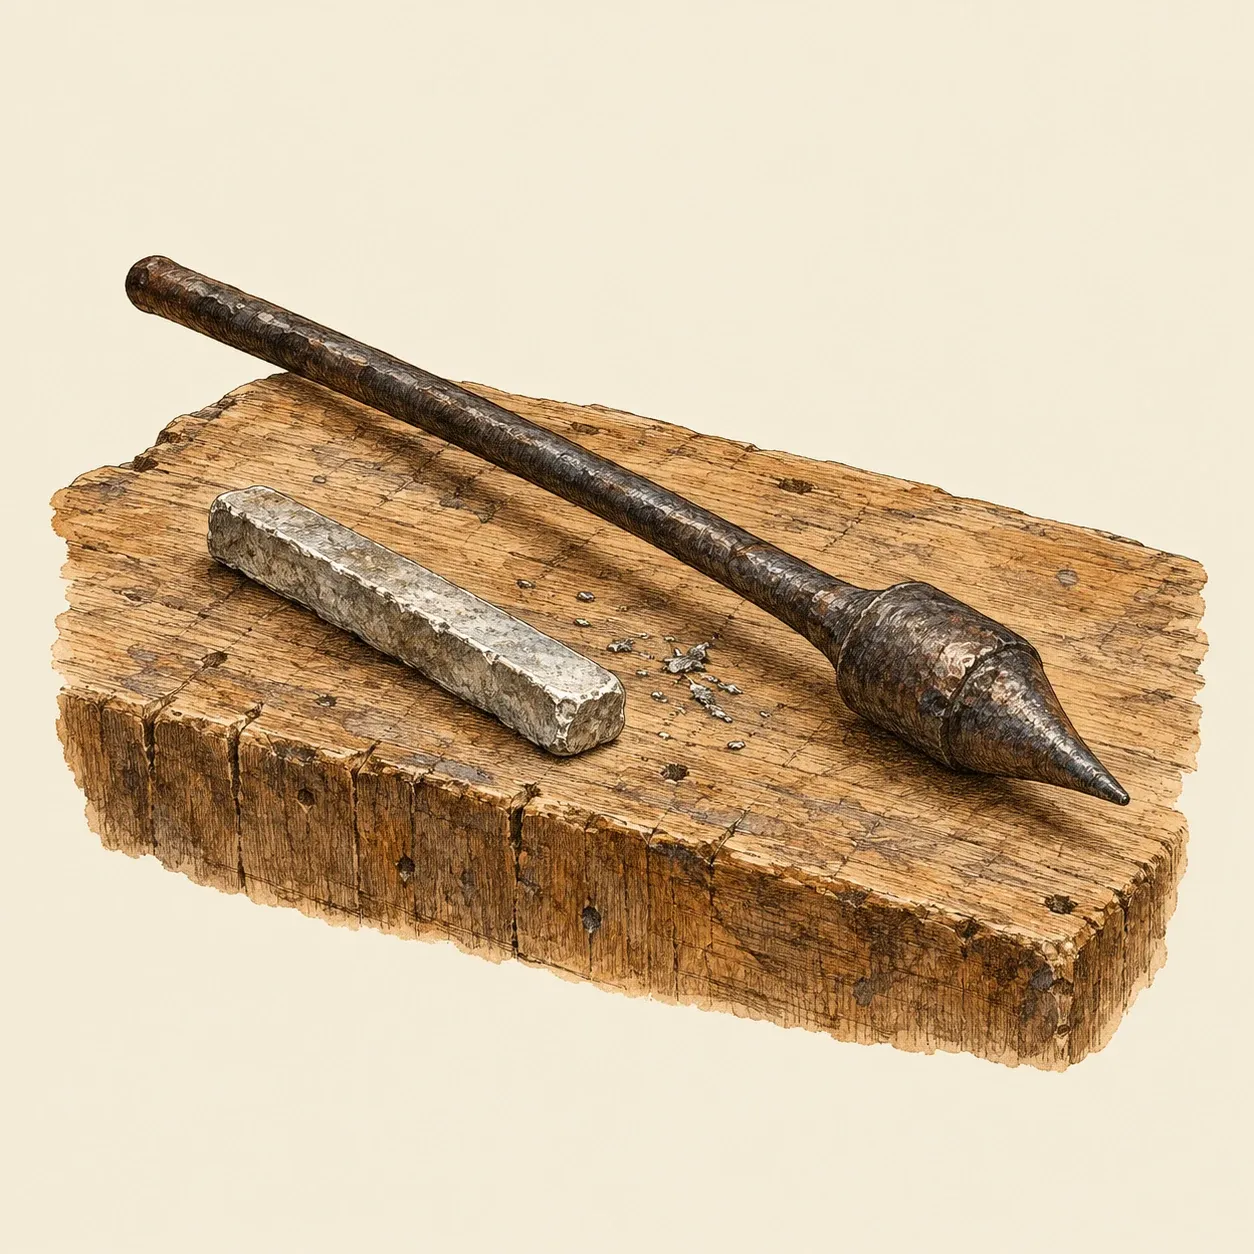 Un fer à souder tel que le décrit Théophile, avec une baguette de soudure d’étain.
La soudure est bien plus ancienne que l’électricité. Au début du XIIe siècle, un moine qui écrivait sous le nom de Théophile décrit comment les verriers assemblent les vitraux. Les morceaux de verre sont tenus par des baguettes de plomb, et les joints se font avec un « fer à souder » long et mince, à tête épaisse et ronde terminée par une petite pointe, limé, étamé et chauffé dans le feu. La soudure est faite de baguettes d’étain coulées avec un cinquième de plomb, et la cire sert de flux. Les ferblantiers ont longtemps travaillé de la même manière. L’atelier de la famille Dominy, à Long Island, dont les outils sont conservés au Winterthur Museum, possédait des fers de cuivre et de fer faits entre 1800 et 1812. On employait deux fers à tour de rôle, l’un chauffant au feu pendant que l’autre servait, avec de la résine ou du borax comme flux.
Le chauffage électrique supprime le feu. Le 13 décembre 1880, Charles E. Ball, de Philadelphie, demande un brevet pour un fer à souder dont la pointe fait partie d’un circuit électrique. Deux tiges de cuivre, isolées l’une de l’autre dans le manche, amènent le courant d’une pile ou d’une dynamo à une pointe de platine, que le courant rend assez chaude pour fondre la soudure forte des bijoutiers, travail fait jusque-là au chalumeau. Le 5 novembre 1889, Willard Miner, de Plainfield, dans le New Jersey, demande un brevet pour un fer chauffé par un enroulement séparé : une tête de cuivre massive avec, enroulé sans la toucher autour d’une partie rétrécie, un fil de maillechort, le tout dans une coquille isolante. En 1893, Samuel Jenkins, de Boston, fait breveter pour l’American Electric Heating Company un fer à noyau de cuivre entouré d’un fil chauffant, prévu pour des tensions allant jusqu’à 220 volts. Ces fers se répandent avec l’électricité dans les ateliers, et la radio, puis toute l’électronique, font du petit fer et de la soudure à âme de colophane un outil de base.
Les soucis de santé ont ensuite changé les matériaux. L’Union européenne interdit le plomb dans la plupart des équipements électriques et électroniques neufs à partir du 1er juillet 2006, et les soudures sans plomb, qui fondent à plus haute température, deviennent la règle pour le matériel vendu sur son territoire.