Moneta coniata
Metallo pesato e un’impronta riconoscibile
Indice
- 1Testa di leone rivolta a destra
- 2Globulo radiato sulla fronte
- 3Due quadrati incusi affiancati sul rovescio
- 4Bordo irregolare del tondello
Caricamento della figura…
La moneta coniata associa una quantità di metallo preparata secondo un peso a un'impronta riconoscibile. Comparse nell'Anatolia occidentale, le monete in elettro permettono di distinguere le emissioni e richiedono fiducia nell'autorità emittente.
Che cos’è
Una moneta coniata è un pezzo di metallo preparato secondo uno standard ponderale e impresso mediante percussione. L’impronta consente di riconoscere un’emissione e l’autorità che la garantisce. Le prime serie attestate nell’Anatolia occidentale sono in elettro, una lega di oro e argento. Alcune presentano soltanto striature e incavi lasciati dal punzone; anche gli animali compaiono fra i motivi più antichi.
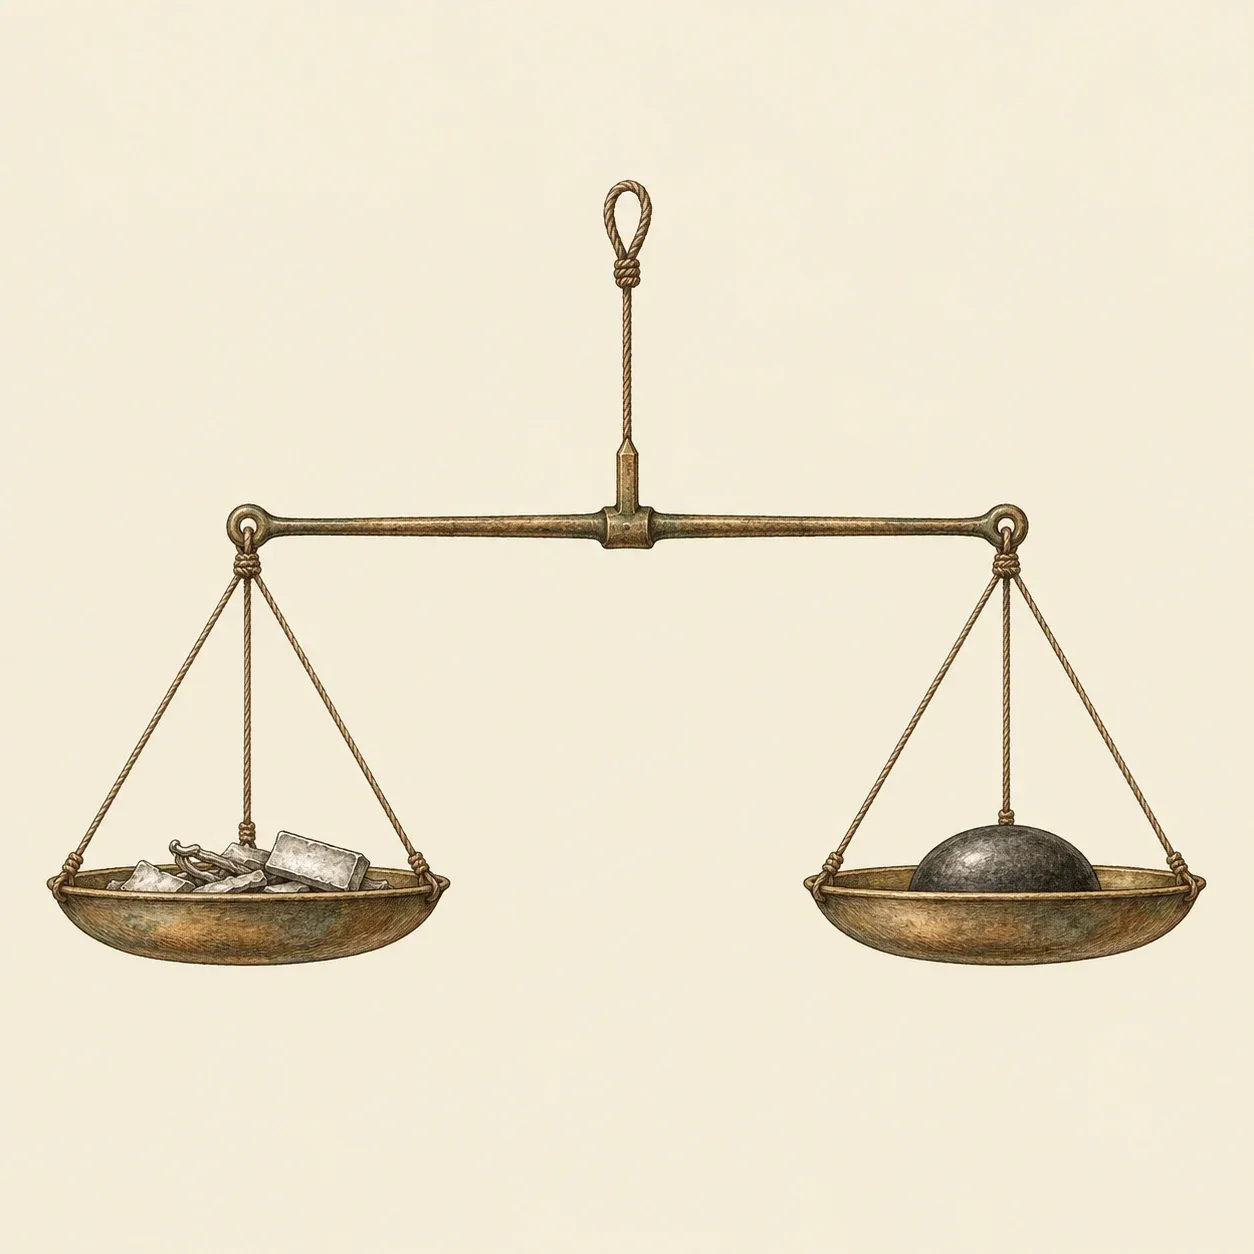 Prima delle monete, oro e argento si potevano pagare a peso.
Il denaro esisteva già prima di queste monete. Nella regione in cui nasce la coniazione, oro e argento circolavano da secoli come mezzi di pagamento. Si poteva pesare il metallo senza attribuirgli un’impronta monetaria. La novità riunisce una quantità preparata, un segno riconoscibile e una convenzione di accettazione. Gli utilizzatori devono accordare fiducia all’emittente.
Il terzo di statere lidio conservato al British Museum con il numero 1866,1201.3669 appartiene a un’emissione datata intorno al 575 a.C. Misura al massimo 13 millimetri e pesa 4,67 grammi. Una testa di leone rivolta a destra reca un globulo radiato sulla fronte; sull’altra faccia si trovano due quadrati incusi affiancati, con segni irregolari.
Come funziona
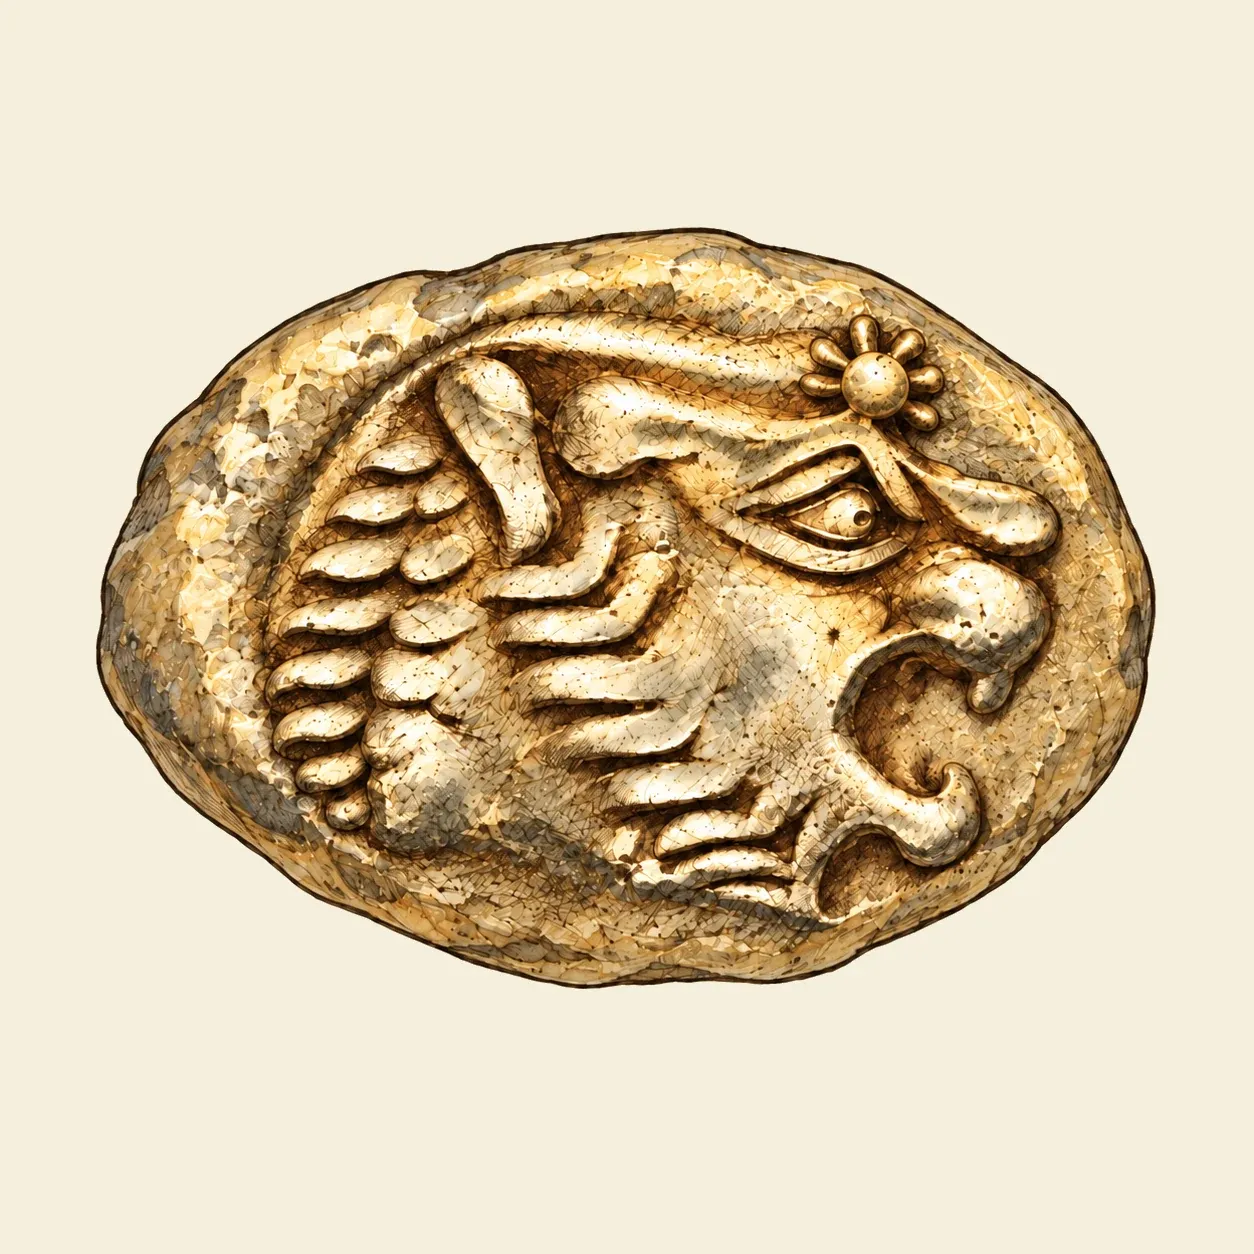 Il leone reca un globulo radiato sulla fronte.
Il tondello è il piccolo pezzo di metallo destinato alla coniazione. Appoggiato su un conio con un motivo inciso, viene compresso da un punzone colpito con il martello. Il metallo si deforma contro l’incisione e ne riproduce il disegno in rilievo. Sulla faccia opposta il punzone lascia una depressione. I quadrati incusi delle monete antiche sono quindi anche tracce del procedimento di fabbricazione.
Il valore di un taglio monetario è legato a uno standard di peso. Le frazioni suddividono un’unità di riferimento senza dover tagliare ogni moneta al momento del pagamento. Il terzo di statere del museo segue lo standard lidio-milesio. La sua forma irregolare è compatibile con una massa controllata: la regolarità riguarda anzitutto il metallo assegnato, più che un cerchio ritagliato alla perfezione.
L’elettro pone però un problema di valutazione. Il contenuto d’oro può variare e la sola pesatura non ne rivela l’esatta composizione. Jacques Melitz spiega il successo delle prime emissioni con la maggiore sicurezza offerta agli utilizzatori. Questi accettano una moneta riconosciuta anziché un frammento di lega difficile da valutare. La spiegazione economica si fonda sulla fiducia nell’emittente.
Come si fa
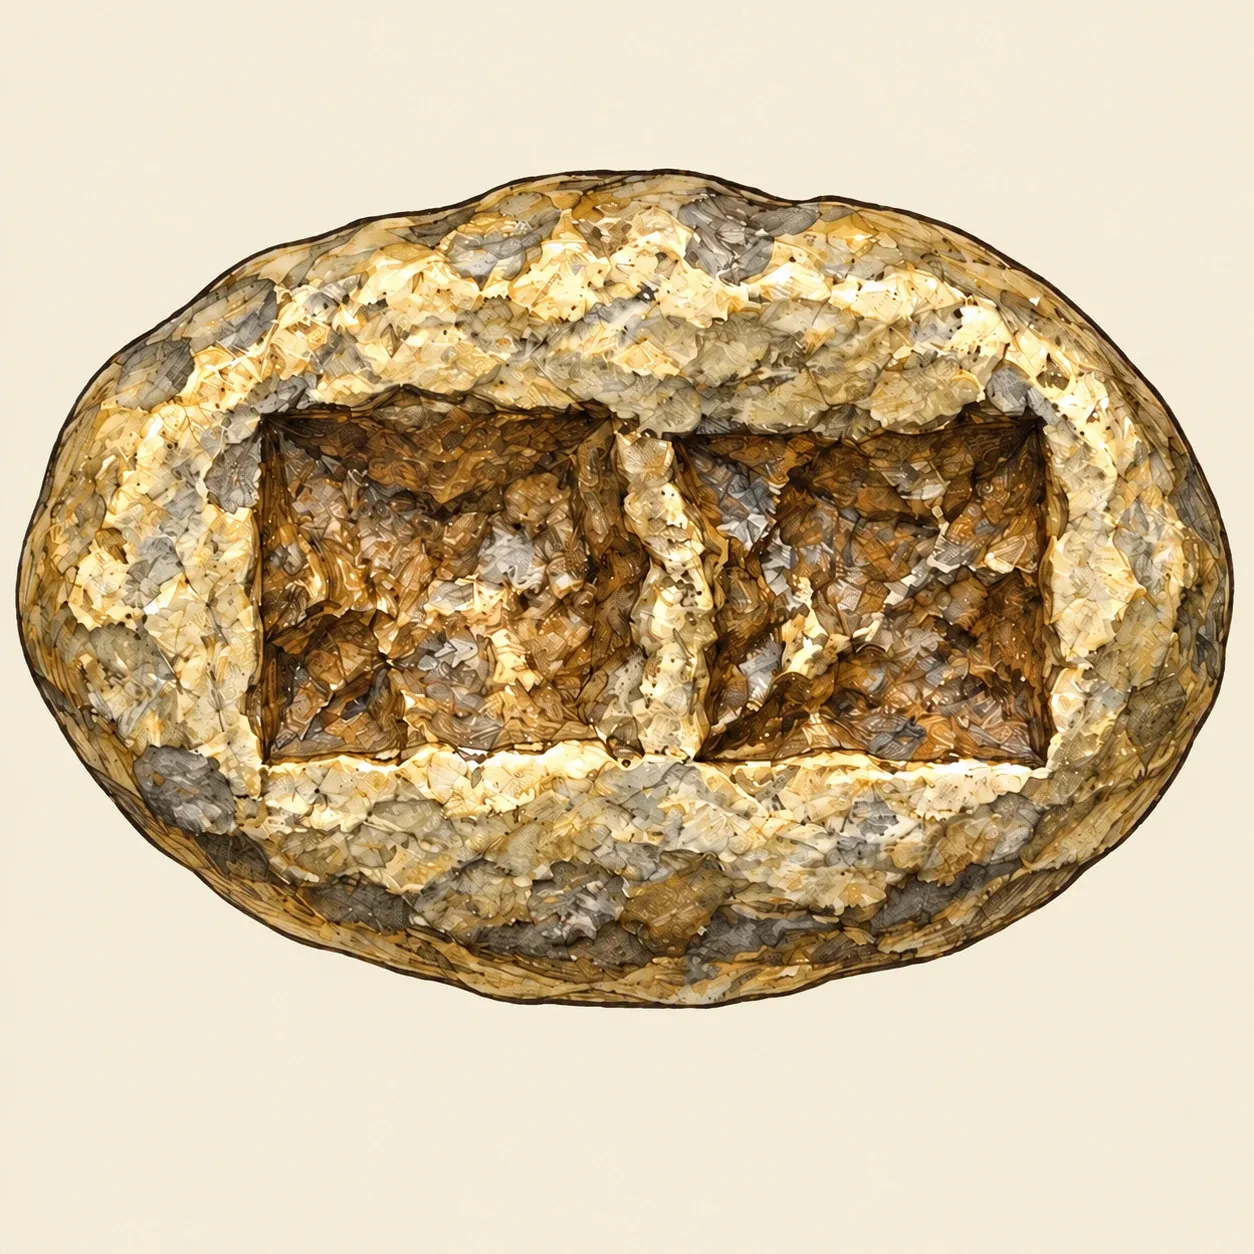 Gli incavi del rovescio conservano le tracce della coniazione.
Il lavoro in officina comprende la preparazione del metallo, il controllo dei pesi e la coniazione. L’elettro si trova in natura, ma la sua composizione può anche essere modificata. Jacques Melitz riferisce che nelle monete reali di Sardi studiate era stato aggiunto argento per regolare il tenore d’oro. Preparare la lega e separarne i componenti sono operazioni diverse. La separazione permette in seguito di emettere oro e argento distintamente.
Il tondello deve corrispondere al taglio scelto. Bilancia e pesi di riferimento servono a confrontarne la massa con lo standard dell’officina. Il tondello viene posto sul conio inciso; il punzone, colpito dal martello, lo spinge contro il conio e imprime la faccia opposta. La pressione fa penetrare il metallo negli incavi dell’incisione. Il motivo appare in rilievo sulla moneta, mentre le impronte del punzone restano incuse.
Il risultato associa una massa a un’impronta. Nelle antiche monete lidie il contorno può rimanere irregolare anche quando il peso segue uno standard rigoroso. L’officina produce così unità riconoscibili senza dare a tutti i tondelli la stessa sagoma. Il terzo di statere del British Museum conserva questa differenza fra un piccolo volume di metallo arrotondato e gli incavi ben marcati del rovescio.
La lavorazione dei metalli preziosi richiede un’officina sotto supervisione professionale. Il riscaldamento espone a ustioni e schizzi; durante la battitura possono staccarsi frammenti dagli utensili. Occorre proteggere gli occhi, scartare gli utensili danneggiati, sgombrare l’area di battitura e tenere le mani fuori dalla traiettoria del martello. Riscaldamento e colata richiedono attrezzature adatte e formazione professionale.
Storia ed evoluzione
Il British Museum colloca le prime monete in elettro intorno al 650 a.C. e presenta esemplari lidi di quell’epoca. L’American Numismatic Association le situa nel VII secolo a.C.; Melitz propone una comparsa intorno al 630 a.C. e ricorda che le officine delle città ioniche potrebbero aver preceduto quelle dei re lidi. Le testimonianze descrivono un centro regionale di produzione, mentre la successione precisa delle emissioni resta discussa.
Le prime monete con motivi semplici precedono serie più figurative. Il leone diventa un emblema caratteristico delle emissioni lidie. Il museo interpreta questa testa come un segno probabilmente regale. Intorno al 575 a.C., il terzo di statere del British Museum associa la testa di leone agli incavi del punzone sul rovescio.
All’elettro seguono emissioni distinte in oro e argento. Spesso vengono attribuite a Creso, ma il British Museum ne colloca la produzione anche prima e dopo il suo regno. Gli impianti di Sardi testimoniano la separazione dei metalli. Le città greche sviluppano poi le proprie monete d’argento e i sistemi di frazioni. Più tardi, le conquiste di Alessandro estendono ampiamente la circolazione monetaria verso l’Asia centrale. Le monete continuano a portare immagini e iscrizioni che ne identificano gli emittenti e ne diffondono i simboli insieme ai pagamenti.
Altre tradizioni monetarie seguono procedimenti differenti. In Cina le monete di bronzo vengono colate in stampi; in India si imprimono simboli con punzoni su pezzi d’argento di peso determinato. La coniazione al martello prosegue a lungo in Europa. Negli anni Quaranta del Cinquecento, presse sviluppate in Germania usano conii cilindrici per imprimere strisce di metallo, dalle quali si ritagliano poi le monete. Il passaggio alle macchine trasforma l’officina mantenendo il controllo del peso e l’identificazione dell’emissione.