Fräsmaschine
Ein drehender Fräser und ein wandernder Tisch
Inhalt
- 1Ständer
- 2Stufenscheibe der Spindel
- 3Gegenhalter und Fräsdornlager
- 4Fräser auf seinem Fräsdorn
- 5Tisch mit dem Werkstück im Schraubstock
- 6Querschlitten und Konsole
Eine Fräsmaschine schneidet Metall mit einem umlaufenden Werkzeug mit vielen Zähnen, dem Fräser, während das auf einem Tisch gespannte Werkstück auf geführten Schlitten an ihm vorbeiwandert. Sie erzeugt ebene Flächen, Nuten, Rillen und Zahnräder. Janello Torriani, Uhrmacher Karls V., baute eine Maschine mit einer rotierenden Feile, die die Zähne von Uhrrädern schnitt; der Chronist Ambrosio de Morales beschrieb sie 1575. Fräsmaschinen für allgemeine Arbeiten liefen in amerikanischen Waffenfabriken spätestens 1818, und die Universalfräsmaschine von Brown & Sharpe brachte 1862 die Konsole, die bis heute bei vielen Maschinen den Tisch trägt.
Was es ist
Eine Fräsmaschine trägt Metall mit einem Fräser ab, der sich um eine feste Achse dreht, während das Werkstück an ihm vorbeibewegt wird. Das ist die Umkehrung der Drehbank, bei der sich das Werkstück dreht und das Werkzeug stillsteht. Weil sich das Werkstück geradlinig in drei Richtungen verschieben lässt, fräst die Maschine ebene Flächen, Absätze, Nuten, Passfedernuten und die Zähne von Zahnrädern, und sie kann die Wendelnuten eines Bohrers schneiden.
Eine seit dem späten 19. Jahrhundert verbreitete Werkstattform ist die waagerechte Konsolfräsmaschine. Der Fräser sitzt auf einer waagerechten Welle, dem Fräsdorn, den die Spindel oben in einem schweren Ständer antreibt. Das Werkstück ist auf einem Tisch gespannt, der auf einem Querschlitten ruht, und dieser auf einer Konsole, die an der Vorderseite des Ständers auf- und abgleitet. Bei einer Senkrechtfräsmaschine zeigt die Spindel nach unten und trägt einen Schaftfräser mit Zähnen an der Stirn und am Umfang.
Wie es funktioniert
Jeder Zahn des Fräsers nimmt beim Durchgang durch das Werkstück einen kleinen Span ab, verlässt dann den Schnitt und hat Zeit abzukühlen, bevor er wiederkommt. Mit vielen Zähnen trägt der Fräser schnell ab und hinterlässt eine recht glatte Fläche. Der Tisch schiebt das Werkstück langsam unter dem Fräser durch; wie weit er sich bei jeder Umdrehung des Fräsers bewegt, bestimmt die Spangröße und die Oberflächengüte.
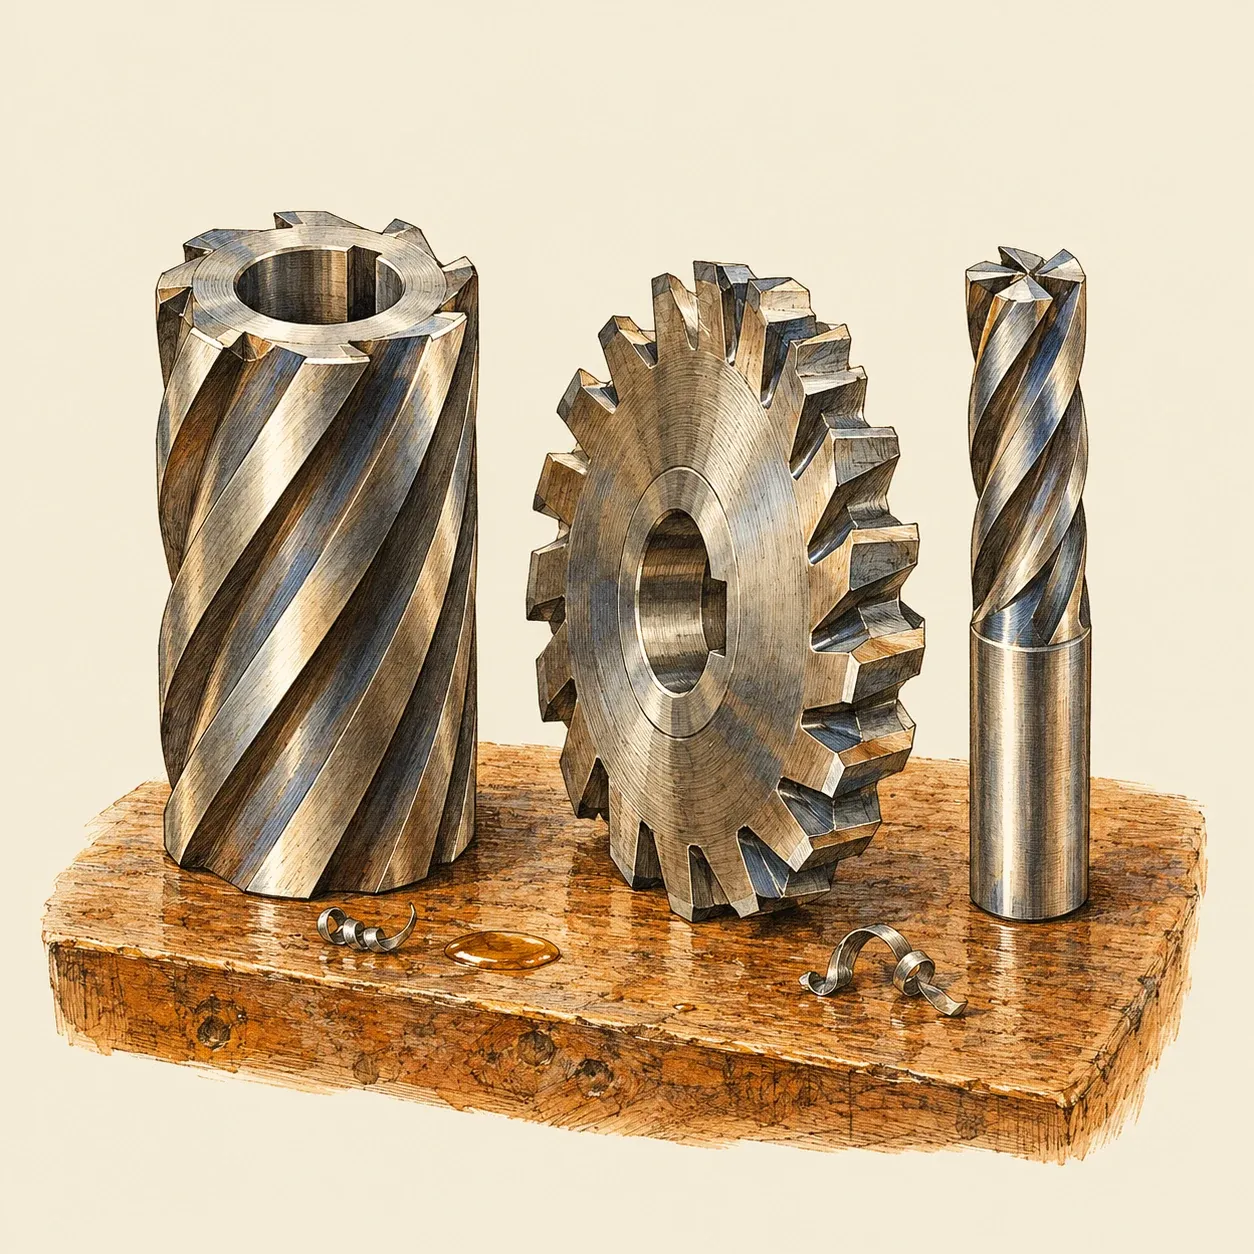 Ein Walzenfräser, ein Scheibenfräser und ein Schaftfräser.
Die Form des Fräsers bestimmt die Form des Schnitts. Ein Walzenfräser mit schraubenförmigen Zähnen fräst eine ebene Fläche; ein Scheibenfräser mit Zähnen am Rand und auf beiden Seiten schneidet Nuten und Absätze; ein Fräser, dessen Zähne das Profil einer Zahnlücke haben, schneidet eine Zahnlücke nach der anderen. Bei der Waagerechtmaschine wird der Fräsdorn an beiden Enden gehalten, in der Spindel und in einem hängenden Lager am Gegenhalter, damit er sich unter dem Schnitt nicht durchbiegt.
Drei Schlitten bringen das Werkstück an den Fräser. Der Tisch bewegt sich längs, der Querschlitten quer und die Konsole auf und ab, jeder auf seiner eigenen Spindel, die ein Handrad mit Skalenring dreht; bei größeren Maschinen schiebt ein Rädertrieb den Tisch selbsttätig. Um Zähne genau gleichmäßig um ein Rad zu verteilen, wird das Werkstück auf einen Teilkopf gesetzt, der es zwischen zwei Schnitten um einen festgelegten Bruchteil einer Umdrehung weiterdreht. An der Universalfräsmaschine von Brown & Sharpe von 1862 ließ sich der Teilkopf zusätzlich über Zahnräder mit dem Tisch koppeln: Das Werkstück drehte sich, während es vorrückte, und der Fräser hinterließ eine Wendelnut.
Für die Maschine ist der Schnitt hart. Der Fräser packt das Werkstück, und bei einer Waagerechtmaschine kann er den Tisch mitziehen, wenn das Werkstück in derselben Richtung vorgeschoben wird, in der sich die Zähne bewegen. Das Werkstück wird im Schraubstock gespannt oder auf den Tisch geschraubt, und Schlitten, die sich nicht bewegen sollen, werden festgeklemmt.
So geht’s
Dieser Versuch zeigt das Prinzip des Fräsens von Hand, in Kerzenwachs. Das Werkzeug dreht sich um eine feste Achse, und das Werkstück wird auf einem geführten Tisch daran vorbeigeschoben. Man braucht zwei Personen. Dazu gehören eine Handbohrmaschine mit Kurbel, ein Schraubstock, ein 8-mm-Holzbohrer oder eine kleine Rotierraspel, ein Block Kerzenwachs oder Paraffin von etwa 3 cm Dicke, ein glattes Brett von etwa 30 cm, eine gerade Leiste, zwei Schraubzwingen und ein Holzstück zum Schieben.
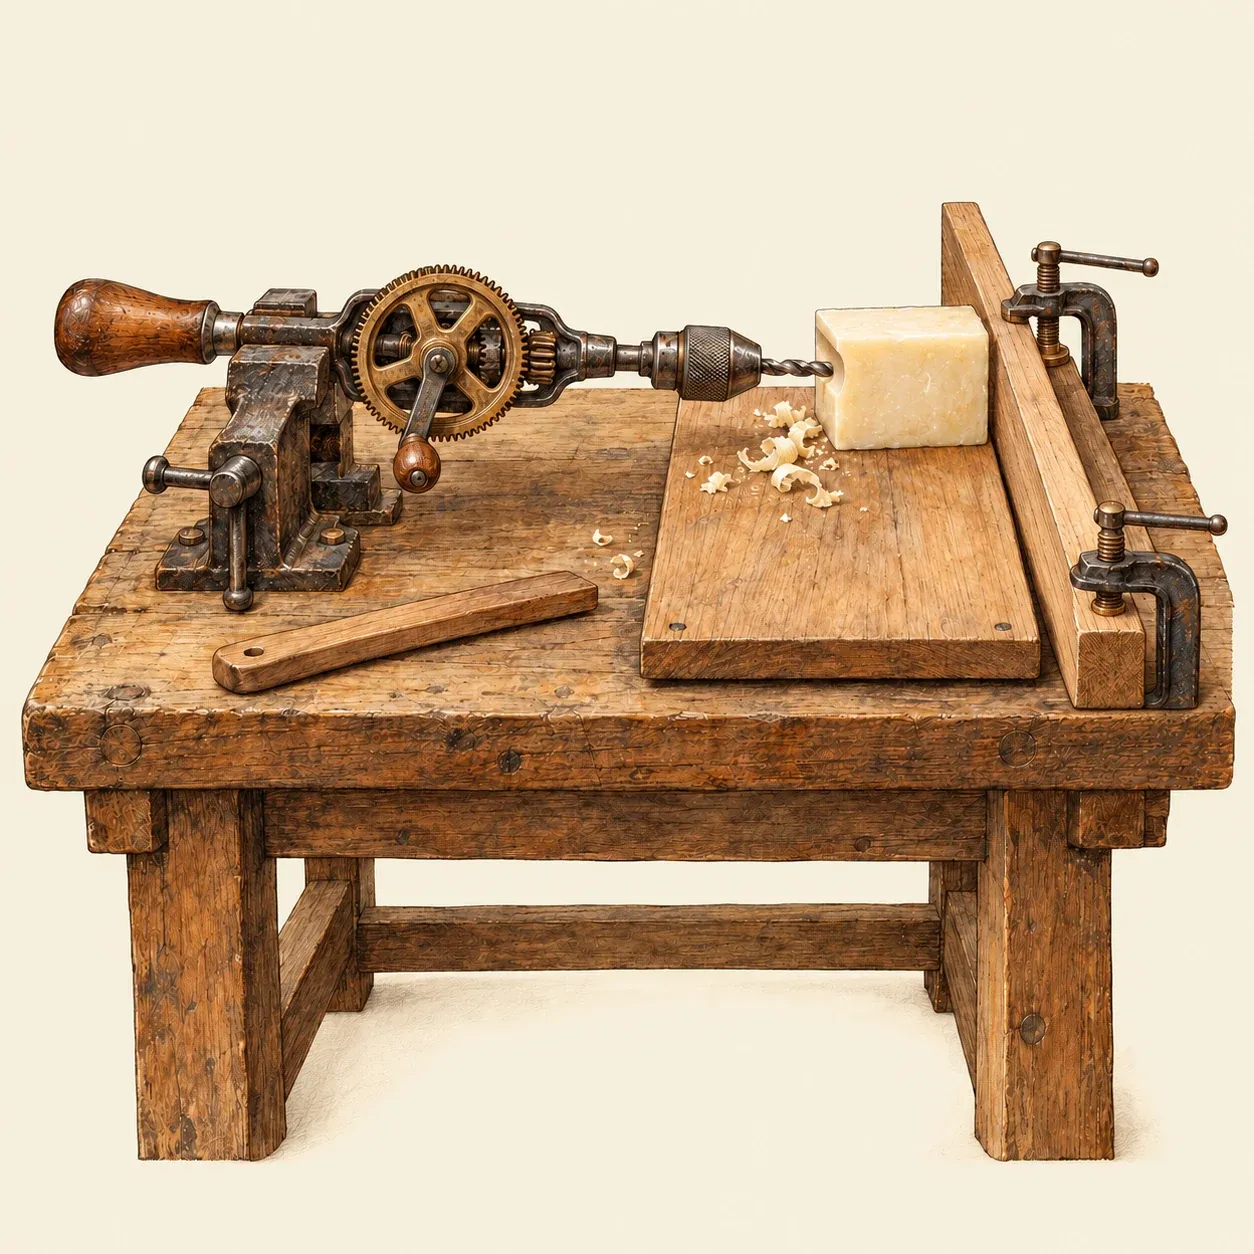 Die Bohrmaschine bleibt stehen, und das Wachs wird entlang des Anschlags am drehenden Bohrer vorbeigeschoben.
Spannen Sie die Handbohrmaschine vorsichtig am Gestell in den Schraubstock, sodass sie waagerecht liegt, der Bohrer seitlich über die Werkbank zeigt und sich die Kurbel frei drehen lässt. Spannen Sie die Leiste rechtwinklig zum Bohrer als Anschlag auf die Werkbank. Kleben Sie den Wachsblock mit ein paar Tropfen geschmolzenem Wachs nahe an die Vorderkante des Bretts. Legen Sie das Brett an den Anschlag und schieben Sie dünne Kartonstücke darunter, bis der Bohrer auf halber Höhe des Wachses steht.
Eine Person dreht die Kurbel gleichmäßig. Die andere hält das Brett am Anschlag und schiebt es mit dem Holzstück langsam vor, sodass die Seite des Wachses auf den drehenden Bohrer trifft und an ihm vorbeiwandert. Der Bohrer fräst eine Nut entlang des Blocks. Langsam geschoben wird die Nut sauber; schnell geschoben reißt der Bohrer Brocken aus dem Wachs. Legen Sie ein Kartonstück mehr unter das Brett, um weiter unten eine zweite Nut zu fräsen, so wie die Konsole an einer echten Maschine das Werkstück anhebt.
Geschichte und Entwicklung
Uhrmacher brauchten viele Räder mit gleichmäßig verteilten Zähnen, und sie einzeln mit der Feile zu schneiden dauerte lange. Die Antwort war die Räderschneidmaschine, in der ein kleiner umlaufender Fräser die Zahnlücken eines Messingrohlings schnitt, während eine Scheibe unter dem Rohling die Umdrehung in gleiche Schritte teilte.
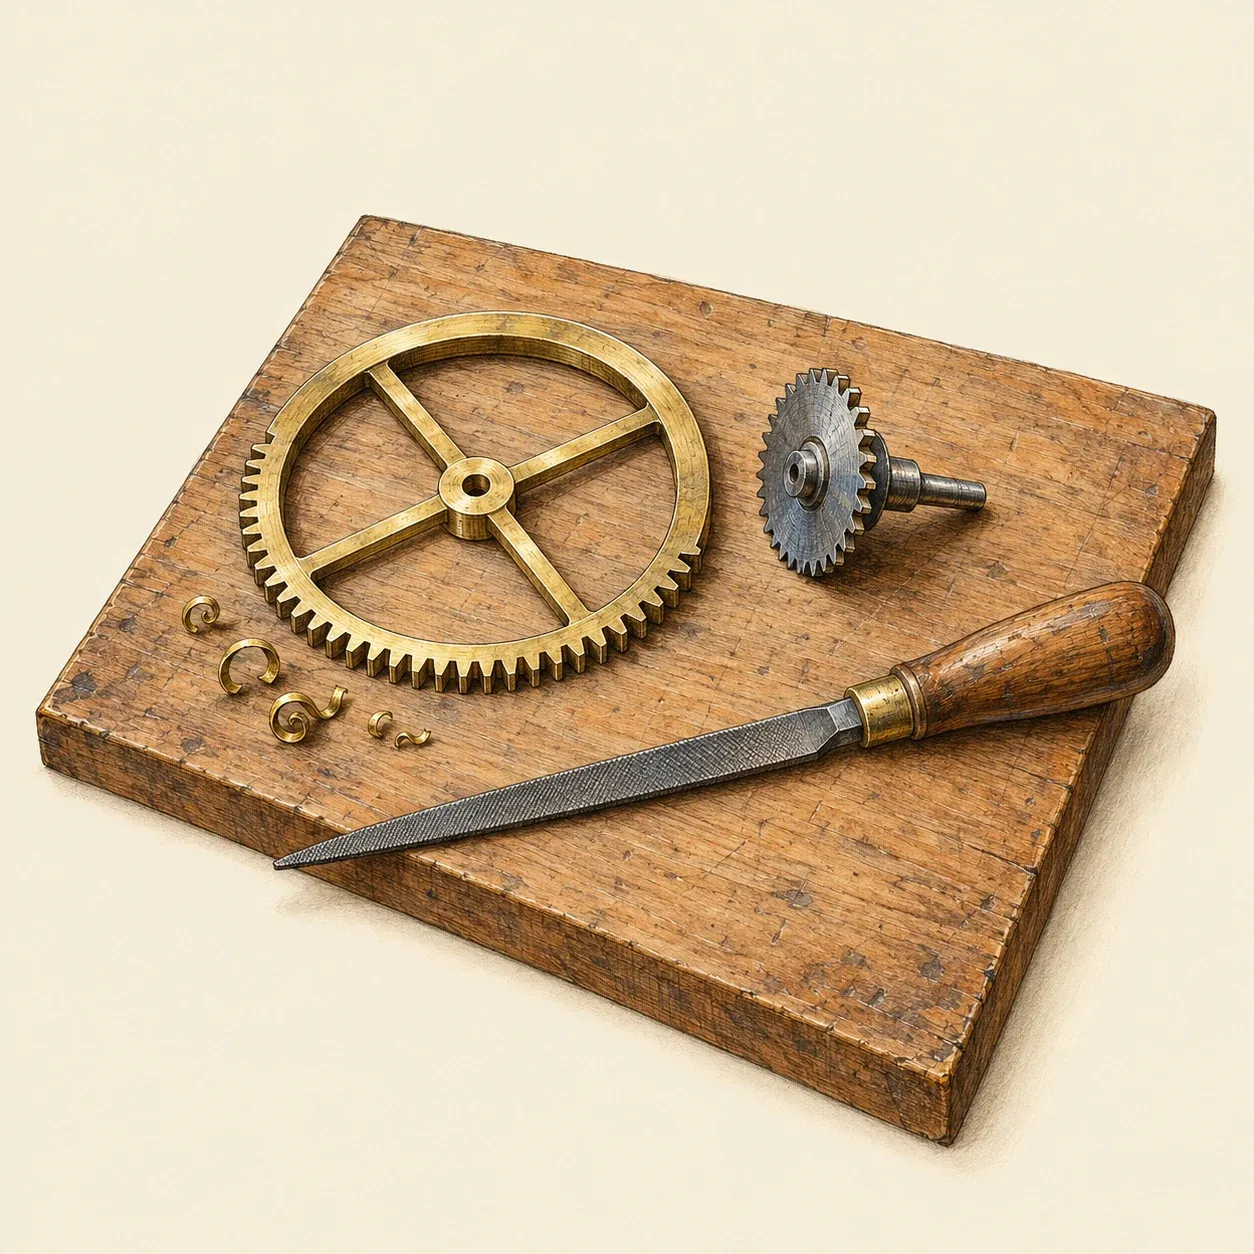 Ein kleiner rotierender Fräser schnitt die Zahnlücken eines Rades nacheinander, wo man vorher die Feile benutzt hatte.
Die älteste bekannte Maschine dieser Art baute Janello Torriani, Uhrmacher Karls V. und Philipps II.; der Chronist Ambrosio de Morales beschrieb sie 1575, und der Historiker Cristiano Zanetti bestimmt ihr Werkzeug als rotierende Feile. Das Science Museum in London besitzt ein späteres englisches Exemplar, das es nach einer Signatur unter der Platte Humphrey Marsh aus Highworth zuschreibt. Der Rohling sitzt auf einer Welle, die von einer Platte getragen wird, und der Fräser dreht sich in einem gelagerten Rahmen, über Zahnräder von einer Kurbel angetrieben, sodass man ihn mit wachsender Schnitttiefe in den Rohling schwenken kann. Solche Maschinen verbreiteten sich im 18. Jahrhundert: Das Winterthur Museum besitzt eine, die Nathaniel Dominy IV in den 1770er-Jahren baute, mit Handkurbel, zum Schneiden von Uhrrädern aus Messing; das Museum betont, dass sie die Zähne genau teilte und dem Uhrmacher ersparte, jeden einzeln mit der Feile zu schneiden.
Fräsmaschinen für allgemeine Arbeiten entstanden in den amerikanischen Waffenfabriken, wo die Regierung Gewehrteile verlangte, die in jede Waffe desselben Modells passten. 1813 unterschrieb Simeon North aus Middletown in Connecticut einen Vertrag über 20.000 Pistolen mit austauschbaren Teilen, und das American Precision Museum schreibt ihm die erste bekannte Fräsmaschine zu, die 1818 in Betrieb war. Sie formte Teile, die bis dahin von Hand gefeilt wurden. Eine Maschine, die lange Eli Whitney zugeschrieben und auf etwa 1818 datiert wurde, entstand nach dem Historiker Edwin Battison erst nach seinem Tod 1825. In England stellte Richard Roberts 1834 eine Nutbohrmaschine vor, die Nuten in die Lagerschalen von Lokomotiven fräste, eine frühe Senkrechtfräsmaschine.
1862 lieferte Joseph R. Brown von Brown & Sharpe in Providence seine Universalfräsmaschine an die Providence Tool Company, wo Frederick Howe die Wendelnuten von Spiralbohrern schneiden musste, die bis dahin von Hand gefeilt wurden. Ihr Tisch saß auf einer Konsole und ließ sich schräg stellen, und sie hatte einen Teilkopf mit Rädertrieb. 1952 rüstete das Servomechanisms Laboratory des Massachusetts Institute of Technology eine Fräsmaschine Cincinnati Hydrotel mit Motoren an ihren drei Schlitten aus, gesteuert von Befehlen auf einem Lochstreifen aus Papier: die erste numerisch gesteuerte Werkzeugmaschine, Vorfahrin der computergesteuerten Bearbeitungszentren von heute.