Laminador
Dois cilindros que giram em sentidos opostos e deixam o metal mais fino e mais comprido
Índice
- 1Os dois cilindros
- 2Montante de ferro
- 3Parafuso que regula a abertura
- 4Par de engrenagens que acopla os cilindros
- 5Manivela
- 6Tira, mais grossa à entrada do que à saída
Um laminador torna o metal mais fino apertando-o entre dois cilindros que giram em sentidos opostos. O metal perde espessura e ganha comprimento, e uns parafusos fixam a abertura entre os cilindros. Leonardo da Vinci desenhou um laminador de manivela para o estanho num caderno de cerca de 1497, e a Casa da Moeda de Paris já laminava o metal das moedas em 1551.
O que é
Um laminador é uma máquina que torna o metal mais fino fazendo-o passar entre dois cilindros. São rolos lisos de metal duro, montados um por cima do outro, com uma abertura entre eles um pouco mais estreita do que a peça que entra. Giram em sentidos opostos, agarram o metal e puxam-no, e ele sai mais fino e mais comprido. Repetindo as passagens e fechando um pouco a abertura de cada vez, uma barra grossa transforma-se em placa, em chapa ou em folha.
Dois montantes verticais sustentam os cilindros. Cada extremidade de um cilindro, o moente, gira numa chumaceira que pode subir e descer numa janela do montante. Uns parafusos que atravessam o alto dos montantes empurram as chumaceiras do cilindro superior e regulam a abertura. Um par de engrenagens do mesmo tamanho acopla os dois cilindros para que girem à mesma velocidade e em sentidos opostos, e uma manivela, uma roda hidráulica ou, mais tarde, um motor faz girar um deles.
Um laminador dá uma chapa com a mesma espessura em todo o comprimento, coisa difícil de conseguir com o martelo. As casas da moeda usavam-no para preparar as tiras de onde se cortavam os discos das moedas, as ferrarias para transformar barras em chapas e varões, e os ourives ainda usam pequenos laminadores manuais para a chapa de prata e de ouro. Os cilindros e as suas engrenagens suportam grandes esforços, por isso a armação tem de ser rígida e as chumaceiras bem lubrificadas.
Como funciona
Onde tocam no metal, as superfícies dos dois cilindros avançam ambas no sentido da passagem. O atrito entre cilindro e metal puxa a peça para a abertura, mais estreita do que ela, e os cilindros esmagam-na enquanto a levam. Se se pedir uma redução demasiado grande, o atrito já não chega para fazer entrar o metal e os cilindros patinam sobre a sua ponta.
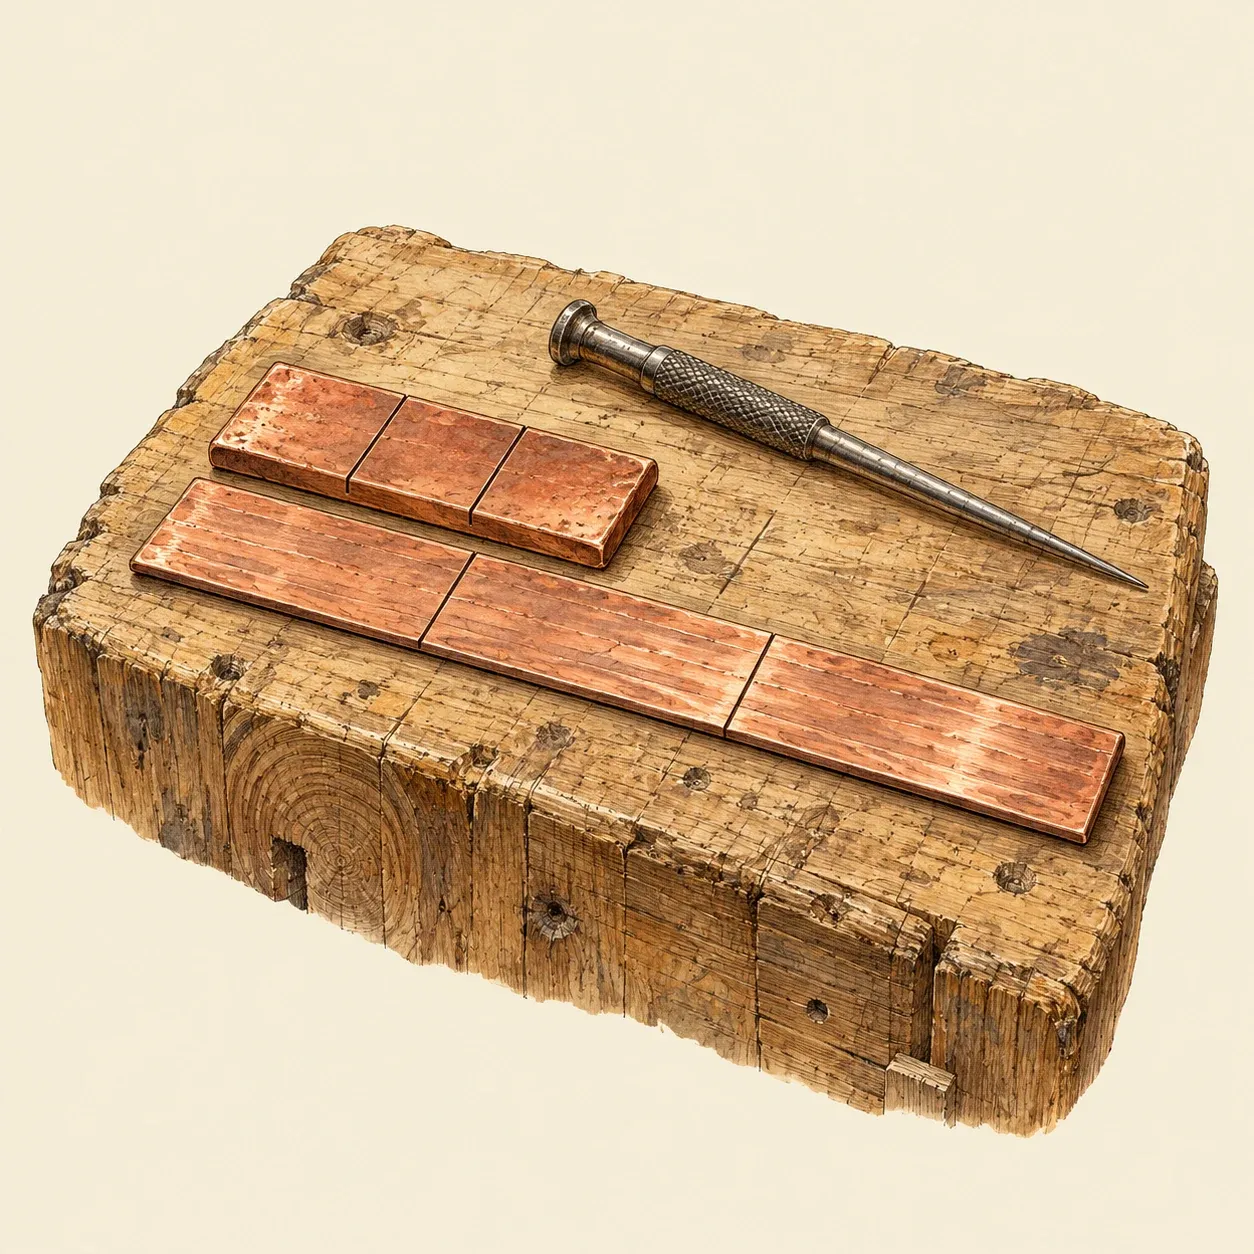 A mesma tira antes e depois da laminagem: mais fina, tão larga como antes e mais comprida na mesma proporção.
O metal é esmagado, não removido, e por isso o seu volume não muda. Uma tira que perde metade da espessura e conserva a largura sai com cerca do dobro do comprimento. Como da abertura tem de sair tanto metal quanto entra, a tira deixa os cilindros mais depressa do que entrou. Uma tira alarga pouco, porque o atrito dos cilindros a segura na largura; uma barra quadrada espalha-se mais. Traços riscados de través numa tira afastam-se com as passagens, e assim vê-se o metal escoar.
Laminado a frio, o metal fica mais duro e menos dúctil a cada passagem: é o encruamento. Ao fim de algumas passagens, o cobre ou a prata fica rígido, volta para trás como uma mola e pode fissurar nas bordas. Aquecê-lo até ao vermelho escuro, o recozimento, torna-o macio outra vez, e o trabalho pode continuar. O ferro e o aço laminam-se quase sempre a quente, quando estão macios e não encruam, e as barras saem do forno em brasa.
Sob a carga, os cilindros fletem um pouco e os montantes esticam, de modo que a chapa sai um pouco mais grossa do que a abertura regulada, e um pouco mais grossa no meio do que nas bordas. Os grandes laminadores de chapa fina usam pequenos cilindros de trabalho, que pedem menos força, apoiados por trás em cilindros de encosto maiores que os mantêm direitos. Os cilindros com caneluras dão a uma barra uma secção quadrada, redonda ou mais complicada, como a de um carril, fazendo-a passar por uma série de canais cada vez mais pequenos.
Como fazer
Laminar uma tira de cobre num pequeno laminador manual de ourives, comprado e não construído, e recozê-la quando endurecer.
Reunir o material. É preciso um pequeno laminador manual bem preso com grampo ou aparafusado a uma bancada pesada, uma tira de cobre macio fina o bastante para passar entre os cilindros abertos e comprida o bastante para a segurar longe deles, uma craveira de nónio ou digital, uma régua de aço e um riscador, um tijolo refratário, um pequeno maçarico a gás, uma tenaz, uma taça com água, lixa fina e um pano. O cobre tem de estar limpo e seco, sem gordura, solda nem grãos de areia, que marcariam os cilindros.
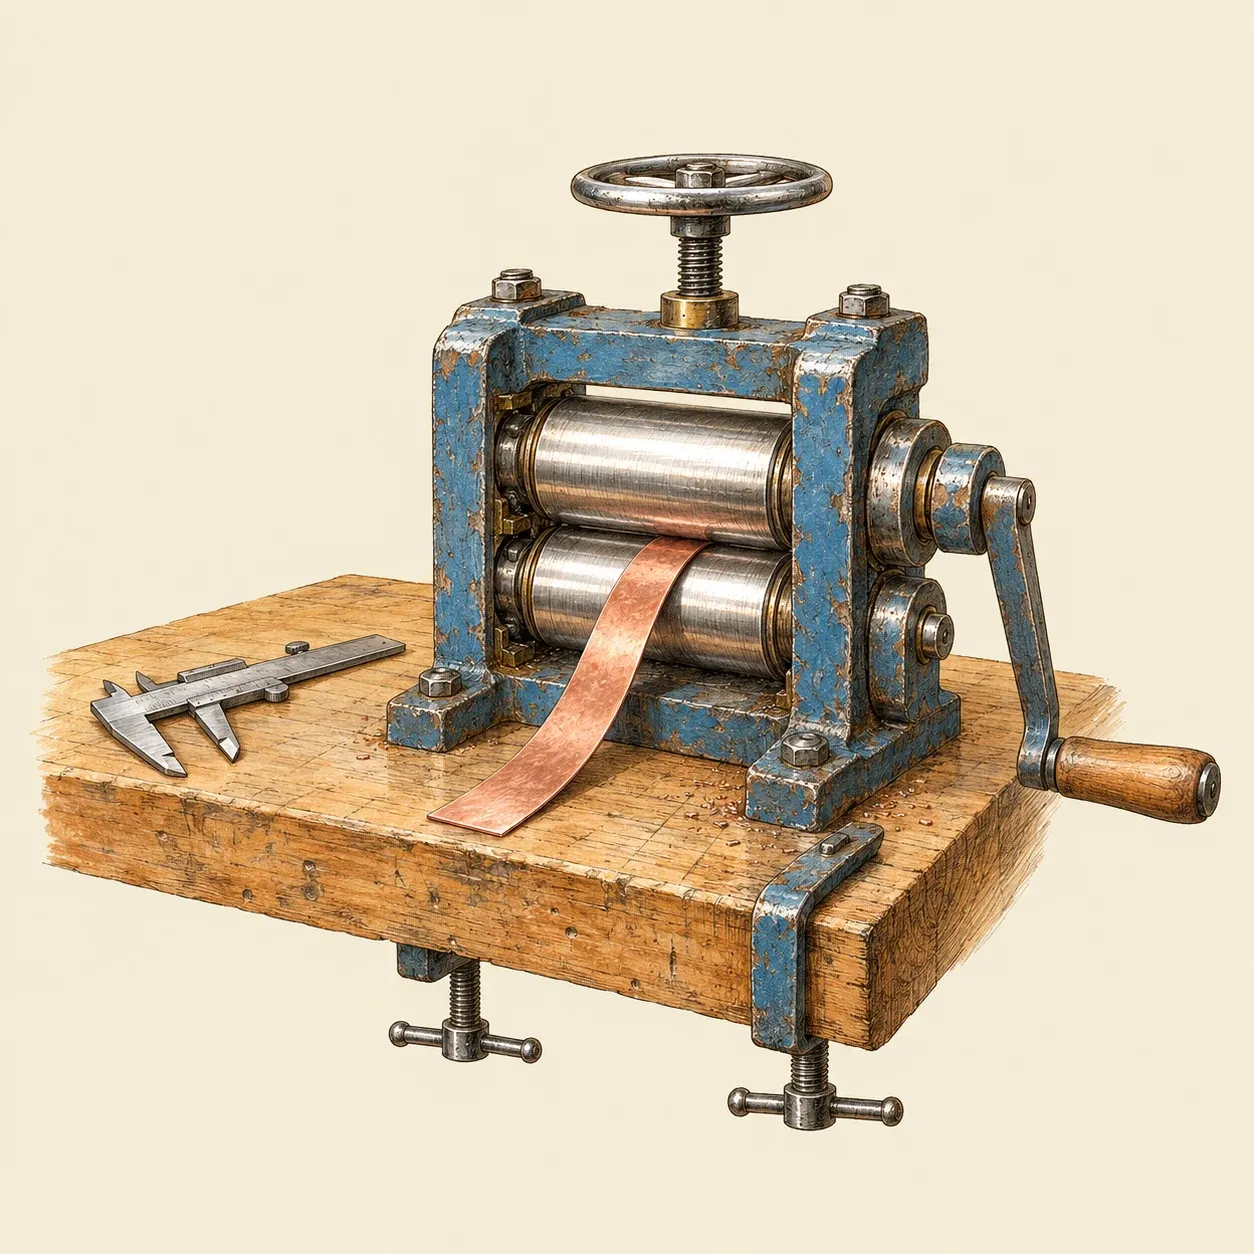 Um laminador de ourives: um parafuso em cima regula a abertura e a manivela faz girar os dois cilindros através de engrenagens.
Medir e marcar. Medir a espessura, a largura e o comprimento da tira e tomar nota. Riscar dois traços finos de través, a alguns centímetros um do outro.
Regular a abertura. Abrir os cilindros, meter a ponta da tira entre eles e apertar o parafuso até os cilindros tocarem apenas no metal. Tirar a tira e apertar o parafuso mais uma pequena volta.
Laminar. Segurar a tira pela ponta mais afastada, plana e em esquadria com os cilindros, e rodar a manivela com regularidade para que os cilindros a puxem. Largá-la antes de os dedos se aproximarem dos cilindros e apanhá-la do outro lado. Metê-la sempre no mesmo sentido. Depois de cada passagem, apertar o parafuso a mesma pequena volta e medir a espessura e a distância entre os traços. A tira alonga à medida que afina, enquanto a largura quase não muda.
Sentir o encruamento. Depois de várias passagens, dobrar a ponta da tira com os dedos: está agora mais rígida e volta para trás. Pousá-la no tijolo refratário, baixar a luz e passar a chama do maçarico por toda a tira até ficar ao rubro, num vermelho escuro. Deixá-la perder o brilho, pegar nela com a tenaz e mergulhá-la na água. Secá-la por completo, tirar o óxido escuro com a lixa e dobrá-la de novo: voltou a ficar macia. Continuar a laminar e comparar o comprimento ganho com a espessura perdida.
Segurança. A abertura entre os cilindros é um ponto de entalamento: manter afastados os dedos, as mangas largas, o cabelo e as luvas, e nunca meter uma peça demasiado curta para ser segura bem longe dos cilindros. Recozer sobre um tijolo refratário, longe de tudo o que arda, com óculos de proteção, e pegar na tira quente só com a tenaz.
História e evolução
Leonardo da Vinci desenhou um laminador num caderno datado de cerca de 1497–1499, hoje guardado no Institut de France, em Paris. É uma máquina de manivela para reduzir o estanho a placas finas: a manivela faz girar engrenagens que movem o cilindro superior, e o inferior assenta em dois suportes que se podem subir ou descer para regular a espessura. Leonardo queria os cilindros de metal de sinos, um bronze, para que não se deformassem. Nada indica que o tenha construído.
No século XVI, o laminador entrou nas casas da moeda. Em 1551, a Casa da Moeda de Paris abriu uma oficina na ponta ocidental da Île de la Cité com máquinas vindas da Alemanha: um laminador movido pelas rodas de um moinho, uma cortadora para os discos e uma prensa de balancé para os cunhar. O metal fundido em tiras passava várias vezes entre os cilindros até ganhar uma espessura regular. Os moedeiros, que cunhavam a martelo, opuseram-se às novas máquinas, e na década de 1580 a oficina ficou limitada a medalhas, fichas e moedas de cobre. A França só adotou de vez a cunhagem mecânica da sua moeda a partir de 1645.
No século XVII, laminadores e máquinas de cortar movidos por rodas hidráulicas transformavam barras de ferro em ferro chato e em varão para pregos. Na ferraria de Saugus, no Massachusetts, dois cilindros de ferro fundido montados numa pesada armação de ferro forjado achatavam barras aquecidas ao rubro, e depois uma cortadora dividia o ferro chato ao comprido em varões para os pregueiros. Os cilindros giravam em sentidos opostos e puxavam a barra para dentro da máquina, e as rodas hidráulicas davam-lhes a força para a achatar.
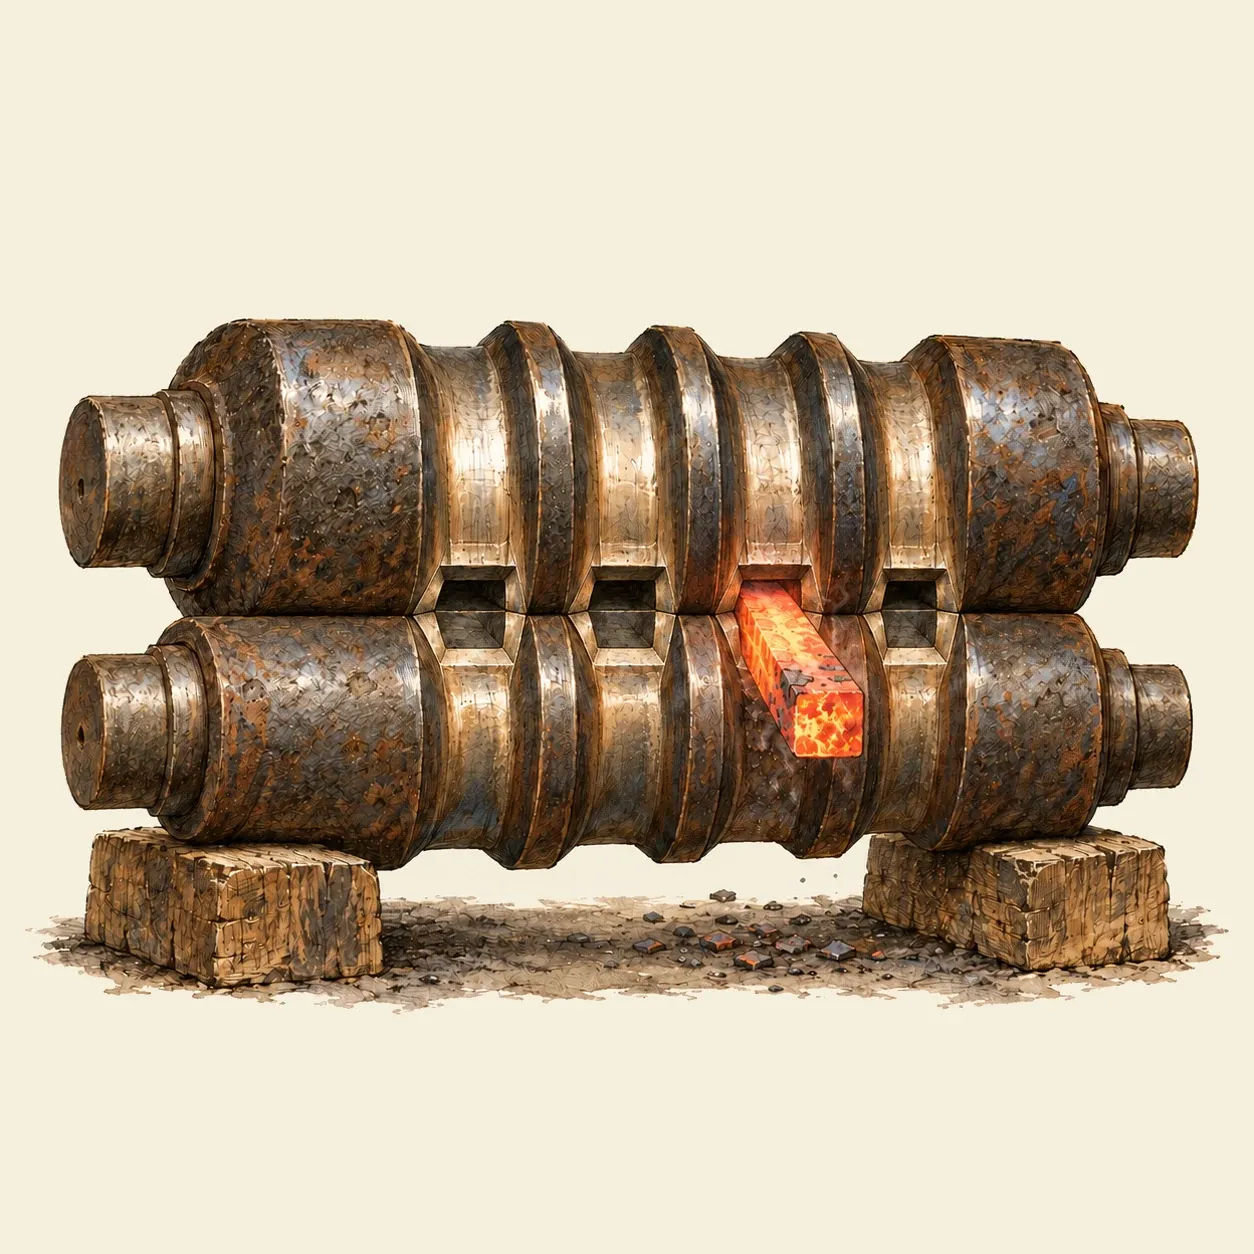 Cilindros canelados: a barra toma a forma do canal por onde passa.
Em 1783, Henry Cort, que explorava uma forja e uma oficina de corte em Fontley, no Hampshire, patenteou cilindros canelados para fabricar ferro em barra. O ferro quente passava por uma série de canais cada vez mais pequenos e tomava a sua forma, muito mais depressa e mais barato do que uma barra estirada a martelo. No ano seguinte, patenteou a pudelagem, um modo de afinar o ferro fundido com hulha, e os cilindros canelados davam forma ao ferro que saía do forno de pudelagem.
A laminagem tornou-se a principal maneira de dar forma ao ferro e depois ao aço. Os laminadores ficaram mais pesados, ganharam mais caixas e cilindros mais resistentes, e os pequenos cilindros de trabalho dos laminadores de chapa fina passaram a ser mantidos direitos por cilindros de encosto maiores. Carris, vigas, chapa grossa e chapa fina saem todos de laminadores, e o laminador manual do ourives continua a funcionar segundo o mesmo princípio do esboço de Leonardo.