Laminador
Dos cilindros que giran en sentidos opuestos y dejan el metal más fino y más largo
Contenido
- 1Los dos cilindros
- 2Castillete de hierro
- 3Tornillo que ajusta la separación
- 4Par de engranajes que acopla los cilindros
- 5Manivela
- 6Tira, más gruesa a la entrada que a la salida
Un laminador adelgaza el metal apretándolo entre dos cilindros que giran en sentidos opuestos. El metal pierde espesor y gana longitud, y unos tornillos fijan la separación entre los cilindros. Leonardo da Vinci dibujó un laminador de manivela para el estaño en un cuaderno de hacia 1497, y la Casa de la Moneda de París laminaba ya el metal de las monedas en 1551.
Qué es
Un laminador es una máquina que adelgaza el metal haciéndolo pasar entre dos cilindros. Son rodillos lisos de metal duro, colocados uno encima de otro, con una separación entre ellos un poco más estrecha que la pieza que entra. Giran en sentidos opuestos, agarran el metal y lo arrastran, y este sale más fino y más largo. Repitiendo las pasadas y cerrando un poco la separación cada vez, una barra gruesa se convierte en placa, en chapa o en lámina.
Dos bastidores verticales, los castilletes, sostienen los cilindros. Cada extremo de un cilindro, el cuello, gira en un soporte, la ampuesa, que puede subir y bajar en una ventana del castillete. Unos tornillos que atraviesan la parte alta de los castilletes empujan las ampuesas del cilindro superior y fijan la separación. Un par de engranajes del mismo tamaño acopla los dos cilindros para que giren a la misma velocidad y en sentidos opuestos, y una manivela, una rueda hidráulica o, más tarde, un motor mueve uno de ellos.
Un laminador da una chapa del mismo espesor en toda su longitud, algo difícil de conseguir con el martillo. Las cecas lo usaban para preparar las tiras de las que se cortaban los cospeles de las monedas, las ferrerías para convertir las barras en chapas y varillas, y los joyeros siguen usando pequeños laminadores de mano para la chapa de plata y de oro. Sus cilindros y sus engranajes soportan grandes esfuerzos, de modo que el bastidor tiene que ser rígido y los cojinetes han de estar bien engrasados.
Cómo funciona
Allí donde tocan el metal, las superficies de los dos cilindros avanzan en el sentido de la pasada. El rozamiento entre cilindro y metal tira de la pieza hacia la separación, más estrecha que ella, y los cilindros la aplastan mientras la arrastran. Si se pide una reducción demasiado grande, el rozamiento no basta para meter el metal y los cilindros patinan sobre su extremo.
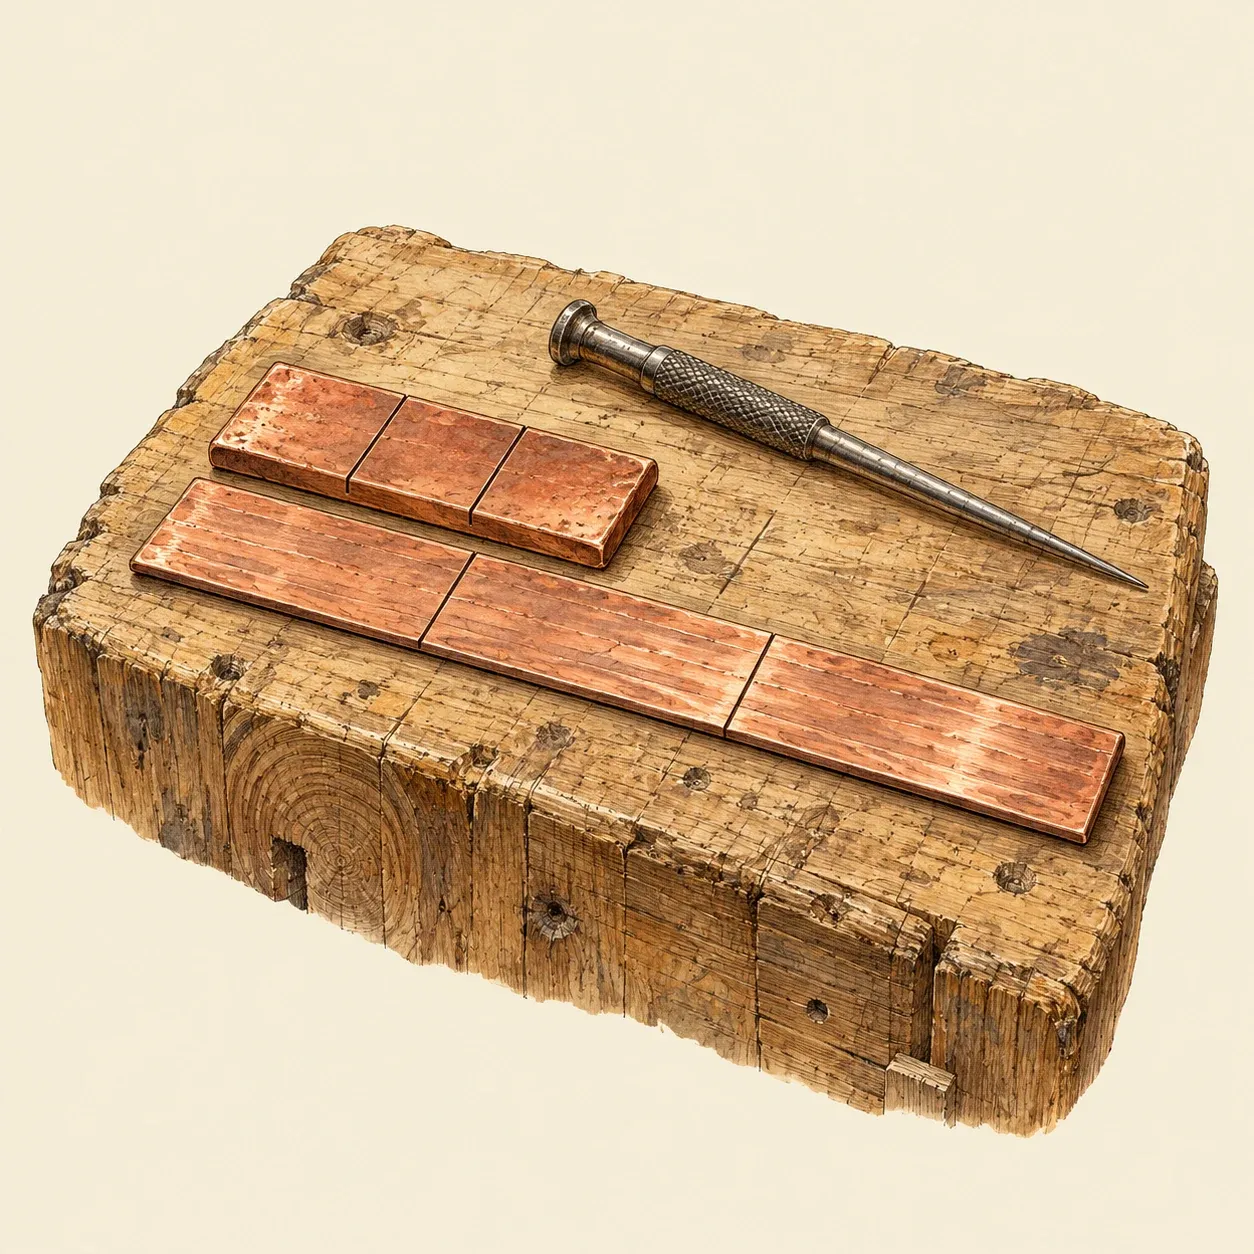 La misma tira antes y después del laminado: más fina, tan ancha como antes y más larga en la misma proporción.
El metal se aplasta, no se quita, así que su volumen no cambia. Una tira que pierde la mitad de su espesor y conserva su anchura sale aproximadamente el doble de larga. Como de la separación tiene que salir tanto metal como entra, la tira abandona los cilindros más deprisa de lo que entró. Una tira apenas se ensancha, porque el rozamiento de los cilindros la sujeta a lo ancho; una barra cuadrada se extiende más. Unas rayas grabadas de través en una tira se separan con las pasadas, y así se ve cómo fluye el metal.
Laminado en frío, el metal se vuelve más duro y menos dúctil en cada pasada, un cambio llamado acritud. Tras unas cuantas pasadas, el cobre o la plata se ponen rígidos, recuperan su forma como un muelle y pueden agrietarse por los bordes. Calentarlos hasta el rojo oscuro, el recocido, los ablanda de nuevo y el trabajo puede seguir. El hierro y el acero suelen laminarse en caliente, cuando están blandos y no se endurecen, y las barras salen del horno al rojo.
Bajo la carga, los cilindros se curvan un poco y los castilletes se estiran, de modo que la chapa sale algo más gruesa que la separación fijada, y algo más gruesa en el centro que en los bordes. Los grandes laminadores de chapa fina usan cilindros de trabajo pequeños, que necesitan menos fuerza, apoyados por detrás en cilindros de apoyo más grandes que los mantienen rectos. Los cilindros con acanaladuras dan a una barra una sección cuadrada, redonda o más complicada, como la de un carril, haciéndola pasar por una serie de canales cada vez más pequeños.
Cómo hacerlo
Laminar una tira de cobre en un pequeño laminador de mano de joyero, comprado y no fabricado, y recocerla cuando se endurezca.
Reunir el material. Hace falta un pequeño laminador de mano bien sujeto con mordaza o atornillado a un banco pesado, una tira de cobre blando lo bastante delgada para pasar entre los cilindros abiertos y lo bastante larga para sujetarla lejos de ellos, un calibre con nonio o digital, una regla de acero y una punta de trazar, un ladrillo refractario, un pequeño soplete de gas, unas tenazas, un cuenco de agua, papel de lija fino y un trapo. El cobre tiene que estar limpio y seco, sin grasa, soldadura ni granos de arena, que marcarían los cilindros.
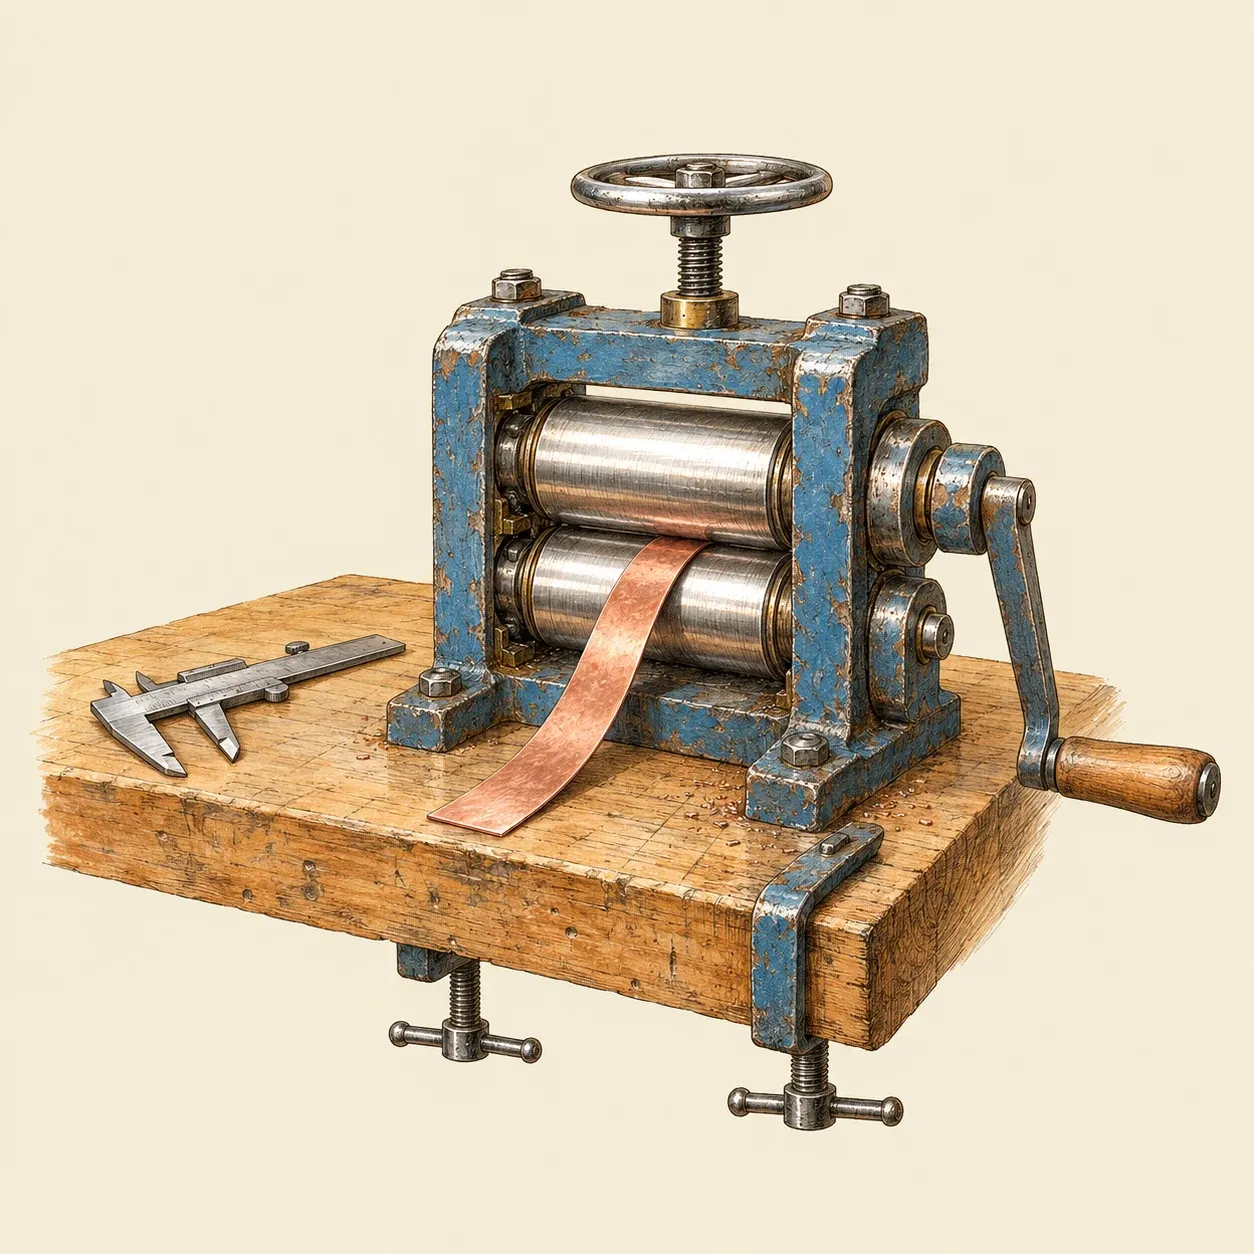 Un laminador de joyero: un tornillo arriba fija la separación y la manivela mueve los dos cilindros mediante engranajes.
Medir y marcar. Medir el espesor, la anchura y la longitud de la tira y anotarlos. Trazar con la punta dos rayas finas de través, a unos centímetros una de otra.
Ajustar la separación. Abrir los cilindros, meter el extremo de la tira entre ellos y cerrar el tornillo hasta que los cilindros toquen justo el metal. Sacar la tira y cerrar el tornillo una pequeña vuelta más.
Laminar. Sujetar la tira por su extremo lejano, plana y en escuadra con los cilindros, y girar la manivela con regularidad para que los cilindros la arrastren. Soltarla antes de que los dedos se acerquen a los cilindros y recogerla por el otro lado. Meterla siempre en el mismo sentido. Después de cada pasada, cerrar el tornillo la misma pequeña vuelta y medir el espesor y la distancia entre las rayas. La tira se alarga a medida que adelgaza, mientras su anchura apenas cambia.
Notar el endurecimiento. Tras varias pasadas, doblar el extremo de la tira con los dedos: ahora está más rígida y vuelve hacia atrás. Ponerla sobre el ladrillo refractario, bajar la luz y pasar la llama del soplete por toda la tira hasta que brille con un rojo oscuro. Dejar que pierda el brillo, cogerla con las tenazas y meterla en el agua. Secarla por completo, quitar el óxido oscuro con la lija y doblarla otra vez: vuelve a estar blanda. Seguir laminando y comparar la longitud ganada con el espesor perdido.
Seguridad. La separación entre los cilindros es un punto de atrapamiento: mantener lejos los dedos, las mangas holgadas, el pelo y los guantes, y no meter nunca una pieza demasiado corta para sujetarla bien lejos de los cilindros. Recocer sobre un ladrillo refractario, lejos de cualquier cosa que arda, con gafas de protección, y tocar la tira caliente solo con las tenazas.
Historia y evolución
Leonardo da Vinci dibujó un laminador en un cuaderno fechado hacia 1497–1499, que hoy se guarda en el Institut de France de París. Es una máquina de manivela para reducir el estaño a placas finas: la manivela hace girar unos engranajes que mueven el cilindro superior, y el inferior descansa sobre dos soportes que pueden subirse o bajarse para ajustar el espesor. Leonardo quería los cilindros de metal de campanas, un bronce, para que no se deformaran. Nada indica que llegara a construirlo.
En el siglo XVI el laminador entró en las cecas. En 1551 la Casa de la Moneda de París abrió un taller en la punta occidental de la Île de la Cité con máquinas traídas de Alemania: un laminador movido por las ruedas de un molino, una cortadora para los cospeles y una prensa de volante para acuñarlos. El metal fundido en tiras pasaba varias veces entre los cilindros hasta tener un espesor regular. Los monederos, que acuñaban a martillo, se opusieron a las nuevas máquinas, y en la década de 1580 el taller quedó limitado a medallas, fichas y monedas de cobre. Francia no adoptó definitivamente la acuñación mecánica de su moneda hasta 1645.
En el siglo XVII, laminadores y máquinas de cortar movidos por ruedas hidráulicas convertían las barras de hierro en pletinas y en varilla para clavos. En la ferrería de Saugus, en Massachusetts, dos cilindros de hierro colado montados en un pesado bastidor de hierro forjado aplastaban barras calentadas al rojo, y después una cortadora partía las pletinas a lo largo en varillas para los fabricantes de clavos. Los cilindros giraban en sentidos opuestos y tiraban de la barra hacia la máquina, y las ruedas hidráulicas les daban la fuerza para aplastarla.
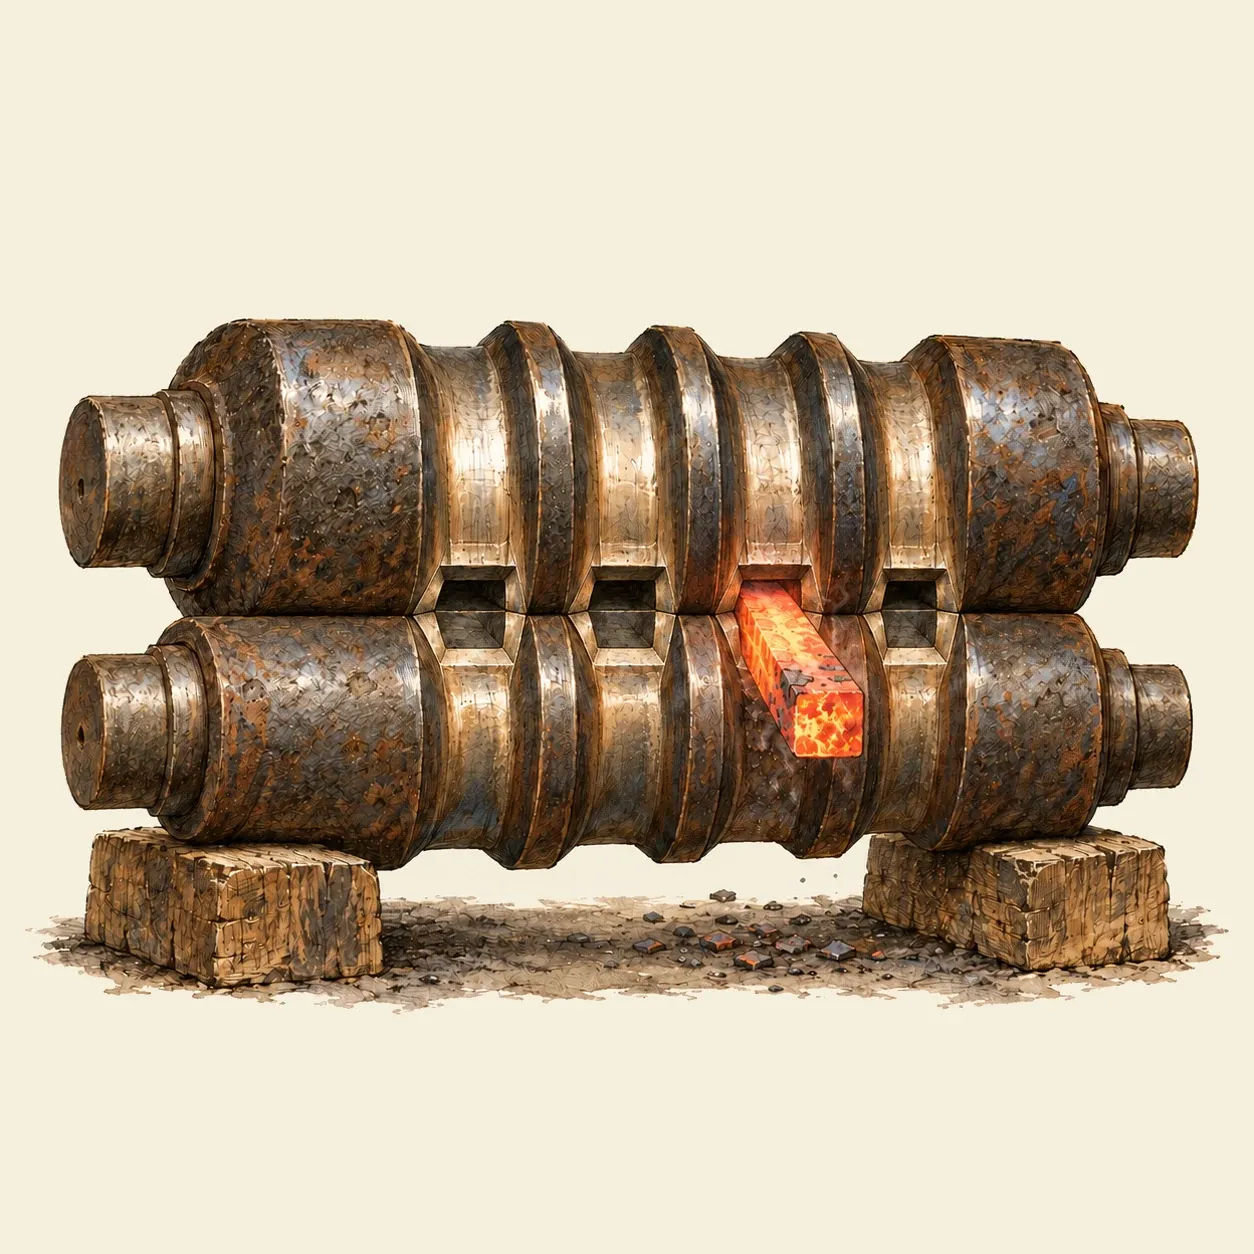 Cilindros acanalados: la barra toma la forma del canal por el que pasa.
En 1783 Henry Cort, que llevaba una forja y un taller de corte en Fontley, en Hampshire, patentó unos cilindros acanalados para fabricar hierro en barras. El hierro caliente pasaba por una serie de canales cada vez más pequeños y tomaba su forma, mucho más deprisa y más barato que una barra estirada a martillo. Al año siguiente patentó el pudelado, un modo de afinar el arrabio con hulla, y los cilindros acanalados daban forma al hierro que salía del horno de pudelar.
El laminado se convirtió en la principal manera de dar forma al hierro y después al acero. Los laminadores se hicieron más pesados, ganaron cajas y cilindros más resistentes, y los pequeños cilindros de trabajo de los laminadores de chapa fina pasaron a mantenerse rectos gracias a cilindros de apoyo más grandes. Carriles, vigas, chapa gruesa y chapa fina salen todos de laminadores, y el laminador de mano del joyero sigue funcionando con el mismo principio que el boceto de Leonardo.