Acero
Hierro con el carbono justo
- 1Fuelles
- 2Fragua
- 3Acero caliente sujeto con tenazas
- 4Tina de temple
- 5Convertidor Bessemer
- 6Toberas de aire en el fondo del convertidor
El acero es hierro con una pequeña proporción de carbono, controlada, casi siempre entre un 0,1 y un 1,5 %. Se forja en caliente; con bastante carbono se endurece calentándolo y templándolo, y el revenido lo hace después más tenaz a costa de algo de dureza.
Qué es
El hierro puro es blando: un cuchillo hecho con él se dobla y pierde pronto el filo. Si se le añade un poco de carbono, desde unas décimas por ciento hasta un uno y medio, el metal se sigue forjando en caliente. Con suficiente carbono, al calentarlo y sumergirlo en agua o aceite se vuelve lo bastante duro para cortar hierro. Esa aleación es el acero.
Por su carbono está a medio camino entre otros dos materiales. El hierro forjado casi no tiene carbono: es tenaz y se suelda bien, pero no se endurece. El hierro fundido contiene del 2 al 4 %: se cuela en moldes, pero es quebradizo y no admite la forja. El acero, en cambio, pasa de duro a tenaz según cómo lo caliente y lo enfríe el herrero. Hoy es, con mucha diferencia, el metal más usado.
Cómo funciona
Los átomos de carbono son pequeños y se alojan en los huecos entre los de hierro. El hierro frío admite muy poco carbono, y el sobrante forma carburo de hierro, muy duro. En un acero enfriado despacio, ese carburo se ordena en láminas finas alternadas con hierro blando, una mezcla resistente que todavía se puede limar.
Por encima de unos 727 °C, el cristal de hierro empieza a reorganizarse en una forma que disuelve el carbono, y cuando el cambio termina el imán deja de atraerlo. La temperatura y el tiempo de mantenimiento necesarios para disolver bastante carburo dependen de cada acero. Si se enfría despacio, el carbono vuelve a salir en forma de carburo. Si se templa, no le da tiempo: queda atrapado en un cristal deformado, la martensita, muy dura y frágil como el vidrio.
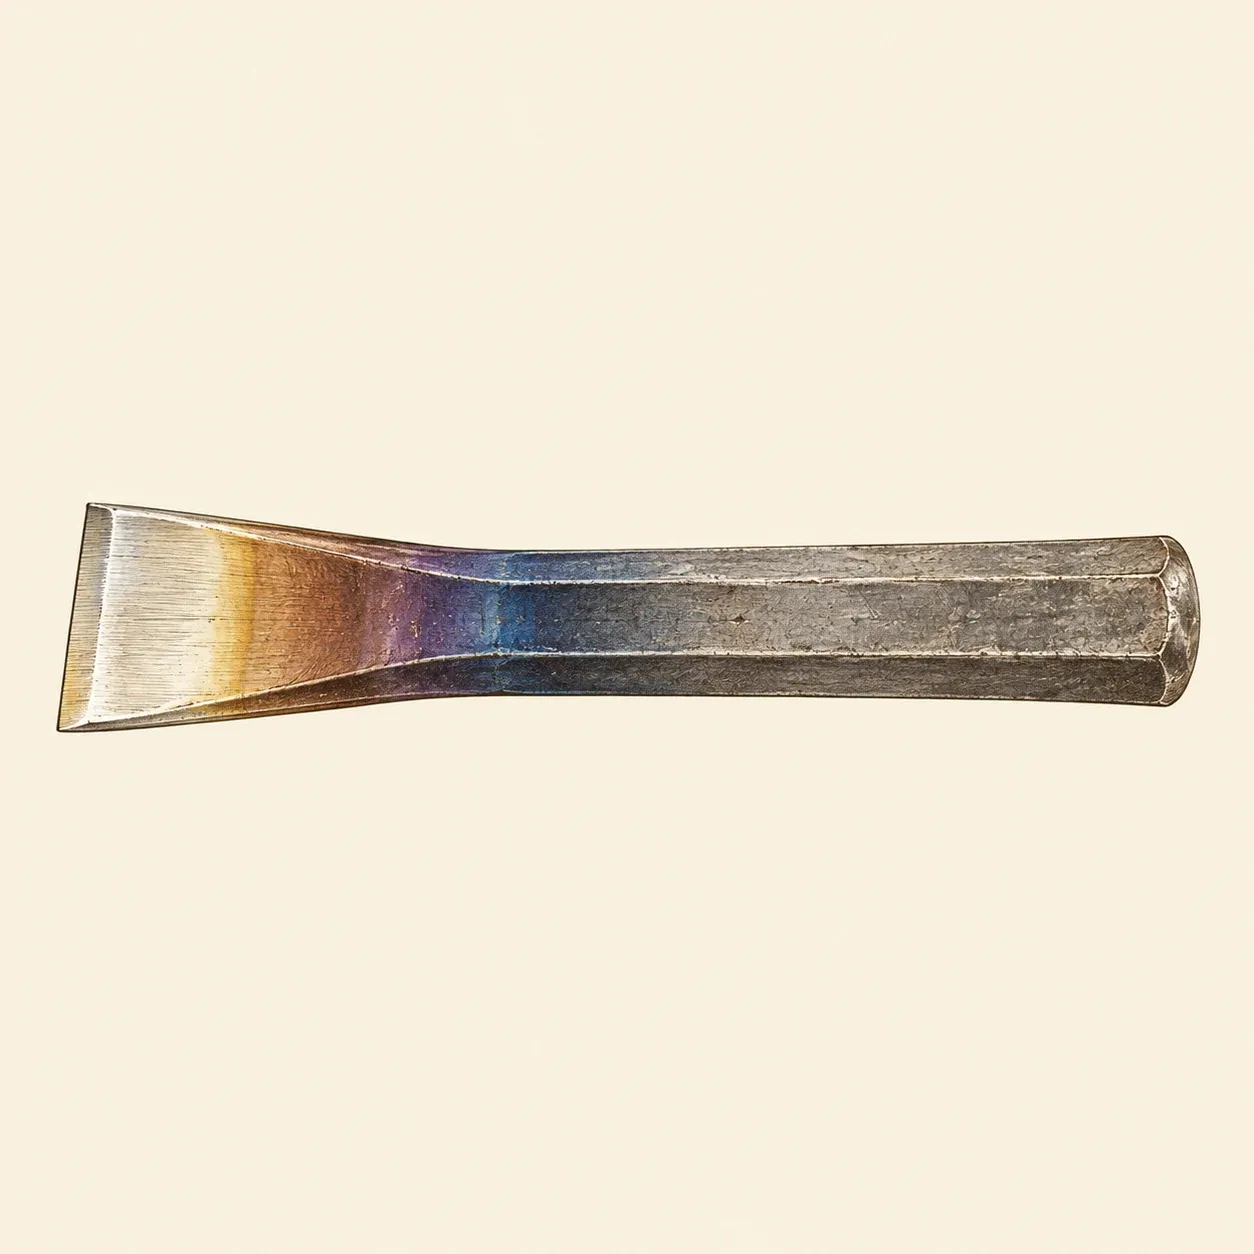 Al calentar el cuerpo de la herramienta, los colores avanzan hacia el filo; el herrero la enfría cuando llega el color buscado.
Por eso se hace el revenido: se vuelve a calentar el acero entre unos 200 y 350 °C, lo que alivia la tensión y lo vuelve mucho más tenaz a costa de algo de dureza. Sobre el acero pulido se forma una fina capa de óxido cuyo color sigue a la temperatura, del pajizo pálido hacia 210 °C al azul oscuro hacia 290 °C, pasando por el pardo y el púrpura. Esos colores, que dependen también del tiempo y del estado de la superficie, fueron durante siglos la guía aproximada del herrero: pajizo para una navaja de afeitar o un formón, púrpura o azul para un muelle. El recocido, que calienta y luego enfría muy despacio, deja en cambio el estado más blando, fácil de serrar y limar.
Por debajo del 0,3 % de carbono, más o menos, el acero apenas se endurece; con más carbono queda más duro y aguanta peor los golpes. Un hierro metido entre carbón vegetal y mantenido al rojo durante horas absorbe carbono por la superficie. Si después se templa, adquiere una piel dura sobre un núcleo tenaz: es la cementación seguida de temple.
Cómo construirlo
El tratamiento térmico es la parte de la siderurgia que está al alcance de un taller pequeño. Conviene partir de una barra de acero de herramientas sin alear, con mucho carbono y de calidad conocida, y guardar la ficha del proveedor, que indica las temperaturas, los tiempos de mantenimiento y el medio de temple exactos. Una lima vieja es la fuente tradicional, pero su acero es desconocido y algunas limas baratas solo están endurecidas en la superficie.
Ablandar y dar forma. Recocer la barra como indique su ficha. El método tradicional, llevarla al rojo oscuro y dejarla enfriar toda la noche en ceniza de leña, es solo aproximado. Amolar la barra ya blanda en forma de pequeño botador o cortafrío, sin dejar que se caliente.
Templar. Calentar por igual el extremo de trabajo en un fuego de carbón vegetal o con un soplete de gas. La señal antigua es que el imán deje de pegarse, y un poco más de calor, hasta el rojo cereza visto a la sombra, pero la temperatura y el tiempo que da la ficha son más fiables. Sumergir la pieza recta y entera en el medio de temple que indique, casi siempre aceite para una herramienta pequeña, en un baño de varios litros mantenido muy por debajo de su punto de inflamación. Mover la pieza arriba y abajo hasta que se enfríe.
Comprobar. Una lima nueva pasada sobre el extremo templado debe resbalar sin morder. Si muerde, puede que solo la superficie haya perdido carbono en el fuego o que el temple haya fallado: amolar un punto pequeño hasta dejarlo brillante y volver a probar antes de calentar de nuevo.
Revenir enseguida. La ficha indica la temperatura y el tiempo de revenido, que un horno mantiene mejor: un ciclo habitual es una hora a temperatura, un enfriamiento hasta la temperatura ambiente y una segunda hora. El método tradicional es más rápido y solo aproximado. Pulir el extremo con lija hasta dejar el metal brillante, calentar despacio el cuerpo y mirar cómo avanzan los colores hacia la punta. Enfriar la herramienta cuando el pardo o el púrpura, hacia 260–270 °C, llegue al filo de un cortafrío, o el pajizo, hacia 220 °C, al de un formón.
Seguridad. El calor de la fragua causa quemaduras profundas, y el acero por debajo del rojo parece frío aunque no lo esté: hay que tratar cada pieza como si quemara. Usar gafas de protección, con una pantalla facial encima al templar, guantes de cuero para manejar piezas calientes pero nunca en la amoladora, calzado de cuero y ropa de algodón o lana. Trabajar al aire libre o con buena ventilación, porque la fragua desprende monóxido de carbono y el aceite caliente, humo. Tener a mano un recipiente metálico para el aceite con tapa metálica, y sumergir la pieza entera y deprisa, lo que limita las llamaradas. Si arde, cerrar la tapa; no echar nunca agua sobre aceite en llamas ni dejar que entre agua en aceite caliente. Tener cerca un extintor de polvo. No golpear, doblar, dejar caer ni intentar romper nunca un acero templado sin revenir: puede estallar y lanzar esquirlas cortantes.
Historia y evolución
Unos fragmentos de Kaman-Kalehöyük, en Anatolia, de hacia 1800 a. C., ya contienen acero, probablemente por accidente. Un pico de minero del monte Adir, en Galilea, fechado durante mucho tiempo en el siglo XII a. C., muestra una estructura templada y ligeramente revenida, pero su fecha se ha puesto en duda. Ningún hallazgo fija el comienzo de la fabricación deliberada de acero. Esta lámina toma por convención la fecha de hacia 1000 a. C., la época en que el hierro pasó al uso común en el Levante, entre 1100 y 900 a. C., aproximadamente.
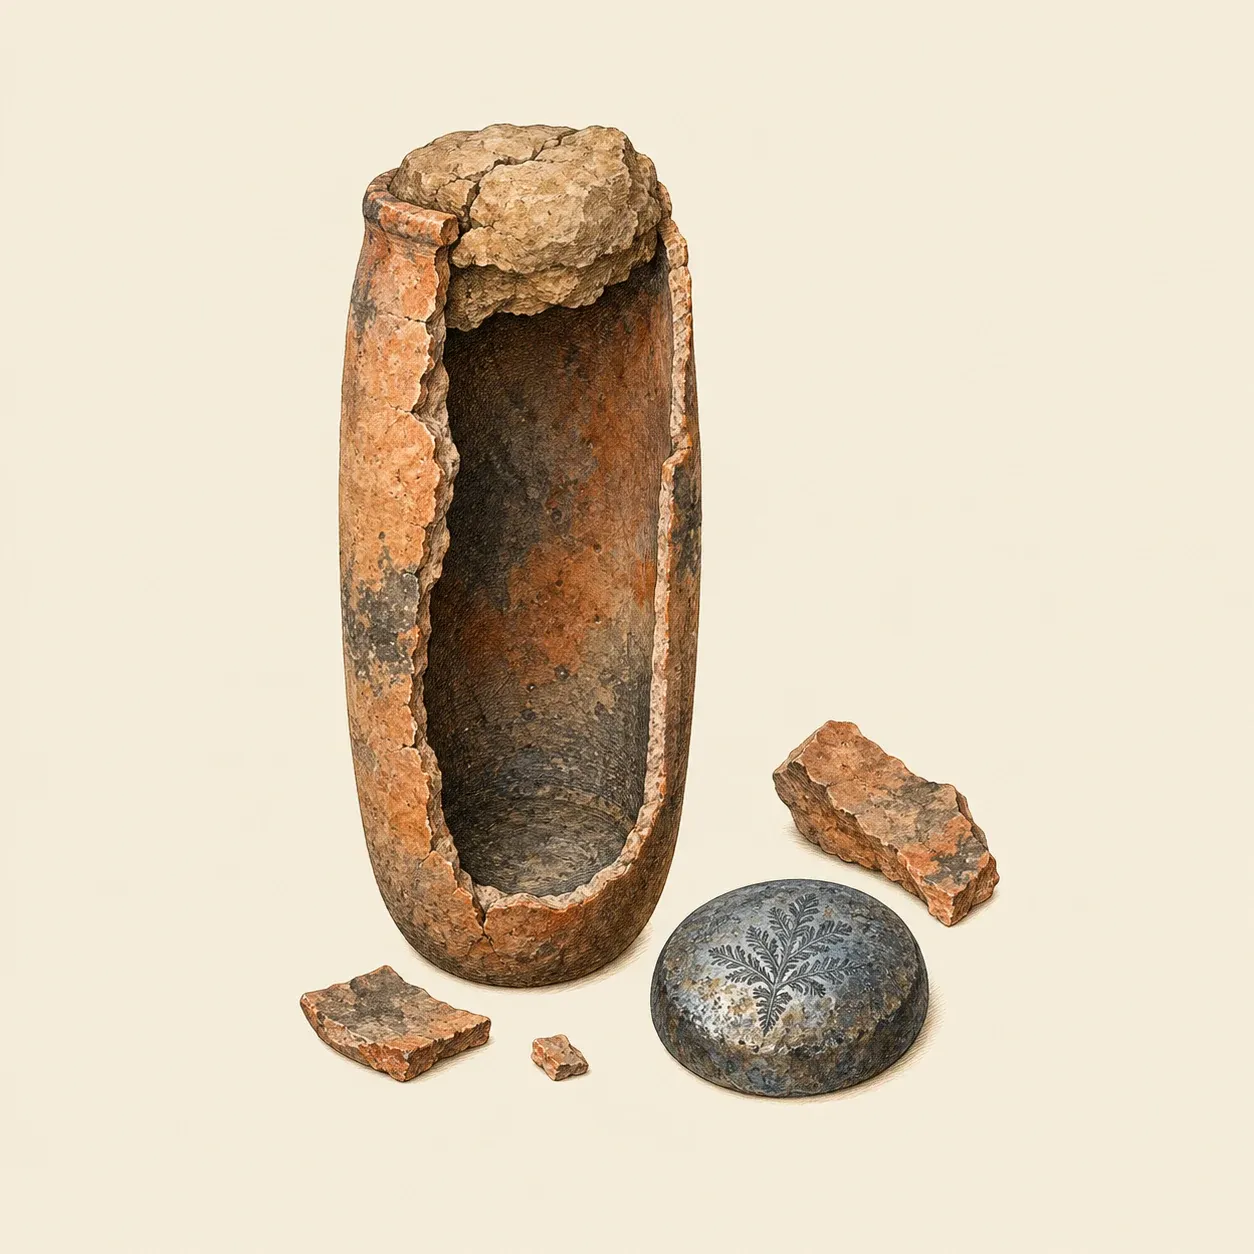 Un crisol roto tras la cocción y la torta de acero que contenía.
En el sur de la India, el hierro se encerraba en crisoles de arcilla con materia rica en carbono y se fundía en tortas uniformes con un 1 a 1,5 % de carbono; los crisoles de Kodumanal, en Tamil Nadu, son de hacia el siglo II a. C. Ese acero de crisol, al que los europeos llamaron después wootz, es el de las hojas con dibujos conocidas como acero de Damasco. En Sri Lanka, hornos en laderas soplados por el monzón produjeron acero entre los siglos VII y XI, quizá para el comercio por el océano Índico.
China siguió otro camino distinto. Una tumba del estado de Yan, de comienzos del siglo III a. C., contiene ya acero templado, pero el hierro chino era entonces sobre todo hierro fundido. Al quitarle carbono se obtenían metales más blandos: mantenido caliente al aire durante días, o removido en un hogar de afino bajo el soplo de los fuelles, el hierro fundido se convertía en acero o en hierro dulce. Los hogares de afino excavados son del siglo I a. C.
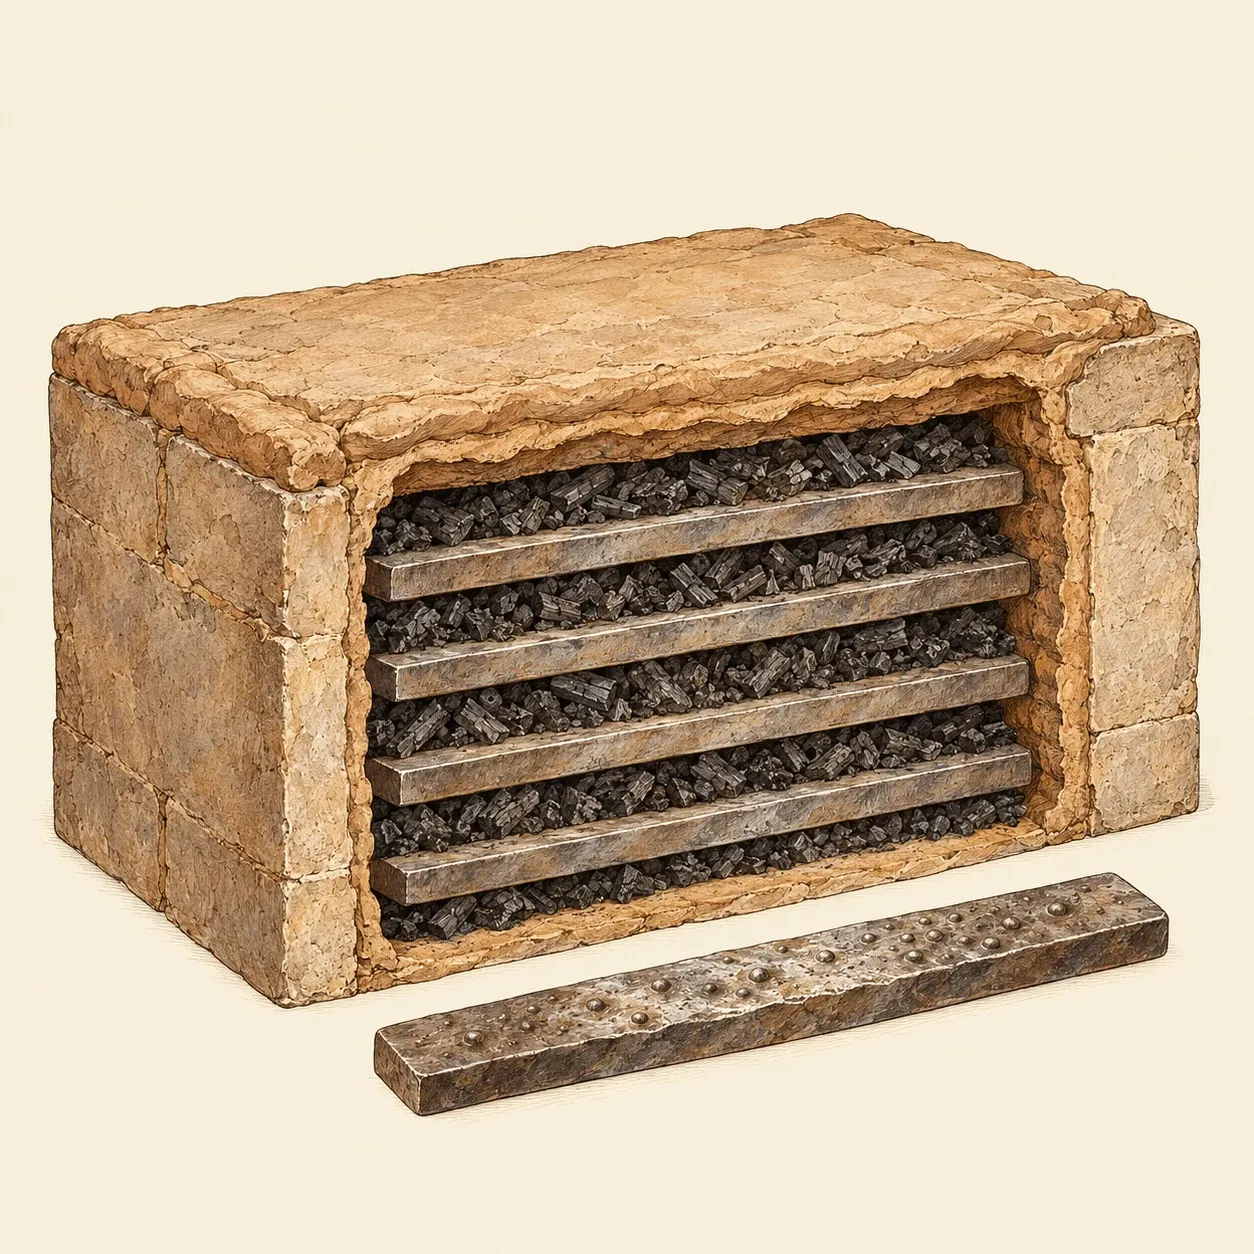 En la caja de cementación, las barras pasan una semana o más entre carbón y salen cubiertas de ampollas.
La Europa moderna recurrió a la cementación, desarrollada primero en Alemania. En Derwentcote, en Inglaterra, desde hacia 1730, barras de hierro sueco enterradas en carbón vegetal pasaban de seis a diez días a más de 1100 °C; el acero ampollado se reunía luego en paquetes que se soldaban en la fragua para igualarlo. Hacia 1740, el relojero Benjamin Huntsman fundió acero ampollado en crisoles y lo coló en un acero homogéneo.
En 1856, Henry Bessemer insufló aire a través de arrabio fundido: el carbono y el silicio ardieron y su calor mantuvo líquido el metal. En la década de 1860 llegaron los hornos Martin-Siemens. En 1952, en Linz (Austria), empezaron a funcionar convertidores soplados con oxígeno puro; todavía producen la mayor parte del acero, y los hornos eléctricos, alimentados sobre todo con chatarra, alrededor del 29 %.